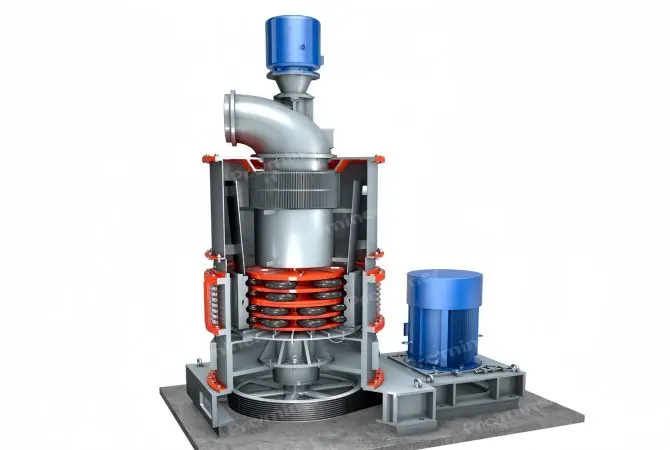
Жирийн графит анодын материал нь голчлон өндөр чанартай, бага сульфур агуулсан нефтийн коксноос хийгдсэн
/
/
Өндөр хурдацтай боловсруулалтын параметрүүд хэрхэн буталсны үр ашгийг нөлөөлдөг вэ?

Нунтаглах үр бүтээл нь тээрмийн үйл ажиллагаанд хамгийн чухал хүчин зүйлсийн нэг бөгөөд энэ нь шууд эрчим хүчний хэрэглээ, бүтээгдэхүүний хэмжээ, боловсруулах хурд, үйл ажиллагааны зардалд нөлөөлдөг. Аль ч нунтаглах системд, тээрмийн параметрүүд нь боловсруулж буй материалд эрчим хүчийг хэр үр дүнтэй дамжуулж байгааг тодорхойлдог. Эдгээр параметрүүд буруу тохогдсон тохиолдолд, тээрмийн эрчим хүч илүү их зарцуулж, чанар муутай бүтээгдэхүүн үйлдвэрлэж болно. Харин оновчтой болгоход, ижил систем илүү нарийн ширхгийг гаргах, хүчин чадлыг нэмэгдүүлэх болон тогтвортой гүйцэтгэл үзүүлэх боломжтой болно.
Шүдлийн параметрүүд яаж нунтаглах үр ашигт нөлөөлдөгийг ойлгох нь операторчид үйлдвэрлэлийг сайжруулах, тоног төхөөрөмжийн элэгдлийг бууруулахад тусалдаг. Аливаа нөлөөлөх элементүүд ихэвчлэн шүдлийн хурд, орцын хэмжээ болон ачаалал, тэжээлтийн хэмжээ, сэлбэгийн калпак буюу чийгийн агуулга, хучилтын загвар, оршин цаг хугацаа болон шүдлийн хэмжээ орно. Эдгээр нь хоорондоо харьцан ажилладаг тул үр ашиг ихэвчлэн хэд хэдэн тохиргоог тэнцвэржүүлэхийн үр дүнд гардаг бөгөөд ганцхан параметрийг өөрчлөхөөс илүү үр дүнтэй байдаг.
Томъёо нь нунтаглах материалыг явах хөдөлгөөнд ихээхэн нөлөөлдөг бөгөөд иймээс тээрэм доторх нунтаглах механизмд ч мөн нөлөөлдөг. Бага хурдтай үед материалууд илүү эргэлдэж эсвэл урсдаг бөгөөд илүү элэгдэх үндсэн нунтаглах үйл явц явагддаг. Өндөр хурдтай үед материалууд өргөж дээшлээд бууж, илүү хүчтэй цохилтын хүчинтэй болдог. Аль аль механизм ашигтай боловч тэдний үр ашиг материал болон хүсэж буй бүтээгдэхүүний хэмжээний хувилбараас хамаарна.
Хэрвээ тээрэм удаан ажиллах аваас, медиа хэсгүүдийг үр дүнтэйгээр хагалж чадахүйц хүчийг үүсгэхгүй байх магадлалтай. Харин хурд ихдэх тусам, медиа эргэлтийн хүчээр тээрэмийн гранд шүршигдэх магадлалтай бөгөөд энэ нь үр дүнтэй нунтаглах үйл ажиллагааг багасгадаг. Үүний улмаас, тээрэмүүд ихэвчлэн тэдний туйлын хурдны хувиар ажиллана, үүнд урсгал ба цутгах хөдөлгөөний тэнцэл хамгийн тохиромжтой байдаг.
Зөв хурд сонгох нь жижиг хэсгүүдийн хагаралдыг сайжруулдаг, эрчим хүчний үрэлтийг бууруулдаг, мөн бүтээгдэхүүн хэмжээний хуваарилалтыг тогтмол байлгахад тусалдаг.
Бутлах дунд зэргийн онцлог нь буталдаг чадвар болон гүйцэтгэлийг хүчтэй нөлөөлдөг. Илүү том дунд зэргийн нь илүү нөлөөллийн эрчийг илүү хүргэж, ширүүн тэжээлийн хэсгүүдийг таслуулахад илүү үр дүнтэй байдаг. Жижиг дунд зэргийн нь илүү их холбогдох цэгүүд бий болгож, ихэвчлэн нарийн нунтаглалт болон ширүүн хэсгийн хэмжээний тараалт бага байхад илүү тохиромжтой байдаг.
Медиа хэлбэр ч чухал үүрэгтэй. Дөдрөвтөр бөмбөлгүүдийг ихэвчлэн ашигладаг бөгөөд учир нь эдгээр нь урьдчилан таамаглахад хялбар хөдөлгөөн და элэгдлийн хээний хувьд ашиг тустай байдаг, харин бусад хэлбэрүүдийг тусгай тээрэмдэх нөхцөлд зориулагдаж байж болно. Үүнээс гадна, тээрэм доторх нийт медиа ачаалал нь хэр их гулзайлгах үйл ажиллагаа явагдахыг тодорхойлдог. Хэт цөөхөн медиа нь цохилтын давтамжийг бууруулдаг бөгөөд нөгөө талаас их хэмжээний медиа хөдөлгөөнийг хязгаарлаж, нунтаглах материалд зориулсан зайг багасгадаг.
Тохируулах медиа цэнэг нь нөлөөлөл ба хорогдлыг тэнцвэржүүлж, үр ашигтай хагарал, шаардлагагүй элэгдлийг багасгадаг.
Тэжээлийн шинж чанар нь цооногийн гүйцэтгэлд нөлөөлдөг өөр нэг чухал хүчин зүйл юм. Илүү грубо тэжээл нь задалхад илүү их энерги шаарддаг бөгөөд энэ нь талхлагчийн нийт үр ашигт нөлөөлж болно, хэрвээ тээрэм тэр хэсгийн хэмжэээнд зориулагдаагүй бол. Маш грубо тэжээл нь мөн тээрэмд дарамт учруулж, тэнцвэргүй нунтаглахад хүргэж болзошгүй.
Тэжээлийн хурд нь тэнцвэртэй чухал юм. Хэрвээ материал хэт хурдан орох юм бол орших хугацаа хангалттай хэмжээний томруулалт хийхэд хүрэлцэхгүй байж болно. Хэрвээ тэжээлийн хурд хэт удаан байвал тээрмийг капацитын доод түвшинд ажиллуулаад эр energy хэмнэх эрсдэлийг үүсгэж болно. Тогтвортой, хянаж буй тэжээл бол үр ашигтай ажиллах үндсэн нөхцөл юм.
Өмнөх бутлах эсвэл ангилах үйл явцыг бутлахын өмнө ашигладаг бөгөөд энэ нь тээрмийг зөв хэмжээний материалаар хангах замаар бүтээмжийг сайжруулах зорилготой байдаг.
Уньхан нунтаглахад, шүүсний эсвэл тэжээлийн зузан тодорхой хэмжээгээр нөлөөлдөг. Хэт өтгөн шүүсний үед тээрмийн дотоод хөдөлгөөн хязгаарлагддаг бөгөөд зуурсан бодисын үйлдэл болон тээвэрлэх чадвар буурдаг. Харин өргөн зөөлөн байвал цохилтын хүч буурч, тээрмийн эрчим буурах магадлалтай.
Ядровгүй нунтаглахад чийгийн хэмжээ ижилхэн чухал үүрэгтэй. Илүүдэл чийг нь басагдсан хэсгүүдийг нэгдүүлэх, дотоодын ор, хамгаалалтын гадаргуур бүрхүүлд наалдах, үр өгөөжтэй нунтаглах процессыг бууруулахад хүргэдэг. Үйлдвэрлэлийн материалын зохистой урсгал нь хэсгүүдийг шигшүүрээр нэвтэрч, багтаж, наалдахгүйгээр зөв тэнцвэртэй байлгахад тулгуурлана.
Богиносголын хананд эсвэл чийгийг хянах нь зорилгод хүргэхийг сайжруулдаг, эрчим хүчний алдагдлыг бууруулдаг бөгөөд илүү тэнцвэртэй бутлахыг дэмждэг.
Төвлөрүүлэгчийн ташуу нь хөвөнг хамгаалахаас гадна тавих гүйцэтгэл, нунтаглах материалын чиглэлд нөлөөлдөг. Тэдгээрийн загвар нь нунтаглах орчмын хөдөлгөөний чиглэлийг, өргөх үйлдлийг болон нийт хөдлөлтөд зуршлыг удирддаг. Төрөл зүйлгүй буруу профайлтай төвлөрүүлэгч нь материал түрүүлж хүссэн өндрөө хүртэл өргөхгүй байж, цохилтын энергиэ хязгаарлах боломжтой. Нөгөө талаар, сайн загварчилсан төвлөрүүлэгч нь материалын хөдөлгөөнийг сайжруулж, үр ашигтай хагарал үүсэхэд дэмжлэг үзүүлэх болно.
Дотоод геометр, үүнд өргөгч барыг болон өрөөний загвар орно, мөн энэ нь материал ба медиа хэрхэн харилцан үйлчилдгийг ч хөнддөг. Хучилтууд элэгдэж байх тусам тэдний медиа өргөгч чадвар буурч, цаг хугацаа өнгөрөх тусам элдэв нунтаглалтын үр бүтээмж удааширч болзошгүй.
Энгийн шугамын хяналт шалгалт хийж, цаг тухайд нь сольж засварлах нь үйлдвэрийн тогтвортой гүйцэтгэлийг хангахад чухал юм.
Оршин байрлах хугацаа нь материал ганцаарлах хугацааг илэрхийлдэг. Энэ үзүүлэлт нь нарийвчлалтайгаар хянах ёстой бөгөөд учир нь энэ нь эцсийн хэсгийн хэмжээтэй шууд холбоотой. Хэрвээ оршин байрлах хугацаа хэт богино байвал, частицууд шаардлагатай нарийвчлалд хүрэлгүйгээр тээрэмээс гарч болно. Хэрвээ хэт удвал, материал илүү нунтаглахад хүрч, эр energy ихээр зарах ба шаардагүй супер-нарийвчилсан Particles үүсгэнэ.
Зөв оршин цаг хугацаа нь нэвтрэх хэмжээ, тээрэм хурд, орчмын онцлог, зорилтот бүтээгдэхүүний хүснэгттэй хамааралтай байдаг. Үр дүнтэй нунтаглалт гэдэг нь хангалттай эрчим хүч, цагийг зөв хэмжээгээр хувиргаж, шаардлагатай хэмжээний бууралтад хүргэхийн тулд шаардлагагүй илүүдэл боловсруулалтаас зайлсхийхийг хэлнэ.
Явцын системүүд, жишээлбэл, дэлгэц эсвэл салгагч, ихэвчлэн тээрэмтэй хамт ашиглагддаг бөгөөд илүүдэл материал буцаан татаж, цогц горимын бүтээмжийг сайжруулдаг.
Голын физик дизайнд мөн нунтаглах үр ашиirect нөлөөлдөг. Голын диаметр нь медиа хөдөлгөөн, цохилтын эрчим хүчийг нөлөөлдөг бөгөөд голын урт нь оршин байх хугацаа, нунтаглалтын хүрээг өөрчилдөг. Том диаметр нь эрчим хүч дамжуулалтыг нэмэгдүүлж болох бөгөөд урт гол нь хэмжээ буурахад илүү боломж олгох боломжтой.
Өөр өөр тээрэмийн тохиргоонууд нь янз бүрийн хэрэглээнд тохиромжтой байдаг. Жишээлбэл, бөмбөг тээрэм, зүү тээрэм, хутгагийн тээрэм гэх мэт нь тус тусдаа нунтаглах механизмтай байдаг. Материал болон үйлдвэрлэлийн зорилгод нийцсэн зөв төрлийн ба хэмжээтэй тэжээлийн тээрэм сонгох нь үр ашигтай ажиллагааны үндсэн нөхцөл юм.
Чанартай ажилладаг тээрэм ч гэсэн түүний загвар нунтаглах үүрэгтэй таарахгүй бол муу ажиллах болно.
Нунтаглах боловсруулалтыг сайжруулахад хамгийн чухал зүйлсийн нэг нь тээрмийн параметрүүд бие даасан байдлаар ажилладаггүй явдал юм. Нэг параметрийг өөрчлөх нь ихэвчлэн хэд хэдэн бусад үзүүлэлтэд нөлөөлдөг. Тээрмийн хурдыг нэмэгдүүлэхэд медиа хэмжээ, тэжээлийн хурд эсвэл liner загварыг өөрчлөх шаардлагатай байж болно. Шулмын илчийн төвшинг өөрчлөх нь оршин байх хугацаа болон эвдрэлтийн зан төлөвт нөлөөлөх боломжтой. Эдгээр харилцан үйлчлэлүүдийн улмаас үр ашигийг хамгийн үр дүнтэйгээр системийн нийт хандлагын хүрээнд сайжруулах боломжтой байдаг.
Ажиглах, турших, үйл явцын хяналт нь ажиллуулах үйл ажиллагаа бүрийн өгөгдсөн нөхцөлд хамгийн сайн гүйцэтгэлийг гаргадаг тохиргоог илрүүлэхэд операторуудад тусалдаг.
Төвлөрлийн параметрүүд нь эрчим хүч хэрхэн хэрэглэгдэж байгааг, нунтаг бүрэлдэхүүнүүд хэрхэн хөдөлж байгааг, материалыг нунтаглах бүсэд хэр удаан байлгаж буйг хянах замаар нунтаглах эффектэд нөлөөлдөг. хурд, оролтын материалын шинж чанар, тэжээлийн нөхцөл байдал, шохойны бүрхүүл дүүргэлт эсвэл чийг, гадаргуугийн дизайн, оршин суух хугацаа, мөн тээрэмний геометри нь гүйцэтгэлийг тодорхойлохдоо чухал үүрэг гүйцэтгэдэг.
Эдгээр хувьсагчуудыг оновчтой болгох нь гүйцэтгэлийг нэмэгдүүлэх, бүтээгдэхүүний чанарыг сайжруулах, эрчим хүчний хэрэглээг бууруулах, тоног төхөөрөмжийн элэгдлийг багасгах боломжтой. Учир нь эдгээр параметрүүд нь нягт холбоотой байдаг тул хамгийн үр ашигтай стратеги бол бүх тээрэмдэх системийг үнэлж, материалыг, ажиллагааны зорилго, процессийн өгөгдлүүдэд үндэслэн тохируулах явдал юм.
A: Их хэмжээний өөрчлөлт нь сэргээх болон ангилах процессын илэрцийн ихэнх хувийг удирддаг: нунтаглах хэмжээ (чөлөөлөх), уусмалын concentrat, бодисын төрлүүд ба тун, орших цаг, pH, мөн магнит ангилалын хувьд талбарын хүч чадал ба тэжээлийн хурд. Нэгийг нь өөрчилж байгаад бусдыг нь тохируулаагүй бол өмнийн үр дүн буруу гарах тохиолдол их. Тохирсон хэмжээгээ олох практик арга нь бүтэцтэй туршилтын хөтөлбөр юм: нэг үзүүлэлтийг тухайн хүдэр дээрээ ганцхан өөрчлөөд, сэргээх болон ангилах хэмжээг each point дээрээ хэмжинэ. Бид ийм төрлийн параметр судлыг лаборатори болон туршилтын үе шатанд явуулдаг, дараа нь тохиргоог үйлдвэрийн загварт шилжүүлж, тохиргоог дахин тохируулах үеэр хийдэг.
А: Гуравхан шинж чанар хамгийн чухал: үнэт металл сульфид уу эсвэл исэл үү, түүнийг ганга дотор хэр овортой эсвэл нарийн тараасан байдаг уу, мөн ямар ганга эрдэстэй хамт оршиж байна вэ. Нэрмэл, өндөр нягтралтай эрдсүүдийг жинлүүрийн туслах боловсруулалт сайн хүлээн авдаг; сэтгэлийн хunziс эрдсүүдийг соронзон туслах боловсруулалт хийхэд үр дүнтэй; нарийн сульфид эрдсүүдийг флотацийн аргаар баяжуулна; исэл эсвэл бага чанарын ордуудыг ихэвчлэн уусгахад ашигладаг. Орд бүрийн олон үе шатыг хослуулан боловсруулдаг. Учир нь ижил металийг агуулсан хоёр орд огт өөр хариу үйлдэл үзүүлэх боломжтой тул урсгалын хуудас нь таны ордын өөрийн туршилтын мэдээллээс бүтээгдсэн байх ёстой — ижил төстэй төслийг хуулбарлан авсантай биш.
А: Нэг арга нь ихэвчлэн үнэт минерал бүхий хүдэр нөхцөлд, эсвэл өргөн ширхэгийн хэмжээтэй, эсвэл асуудалтай гангуа агуулсан үед, аль нэг зорилт болох эргүүлгийн нөхөн олdeo ба зорилтот ангилалд хүрдэггүй. Иймд хосолсон урсгалын хуудас илүү зөв байна — жишээлбэл, гурвалсан хаягдал эрт илрүүлэхийн тулд газар хурдасгах, магнит séparérior flotation-оос өмнө магнитик минералуудыг арилгах, эсвэл үе шаттай нунтаглах ба ангилах гэх мэт. Нэмэлт схемийн зардал их боловч, ерөнхий нөхөн олдвор өндөрсөж, нэг тонн тутам шаардлагатай бэлдмэл, эрчим хүчний зарцуулалт багасдаг тул зардал нь нөхөгддөг.
А: Шингэн тэсвэртэй хүдэр нь стандарт боловсруулалтад тэсвэртэй бөгөөд алт нь төмсөгт металлууд дотор битүүгээр агуулагддаг, их хэмжээний реагент хэрэглэдэг, нүүрсдэг металууд дотор задарсан алт дахин шингэдэг, нарийн буюу шаварлаг хүдэр нь муухай мөсөнд ордог эсвэл исэлдсэн хүдэр нь сайн хөвөхгүй байдаг. Эмчилгээ нь ихэвчлэн уламжлалт хэлхээсийн өмнө эсвэл оронд нь нэг алхам нэмдэг: нарийхан нунтаглах, исэлдэлт өмнөх боловсруулалт, хатаах, эсвэл шингэнээс хөвүүлэн ялгахыг уусган холих руу шилжүүлэх. Тодорхой шалтгааныг оношлогооны туршилтаар тодорхойлох нь чухал бөгөөд учир нь тус бүр өөр өөр засвар шаарддаг бөгөөд буруу арга хөрөнгө оруулалтыг ихээр алдагдуулна.
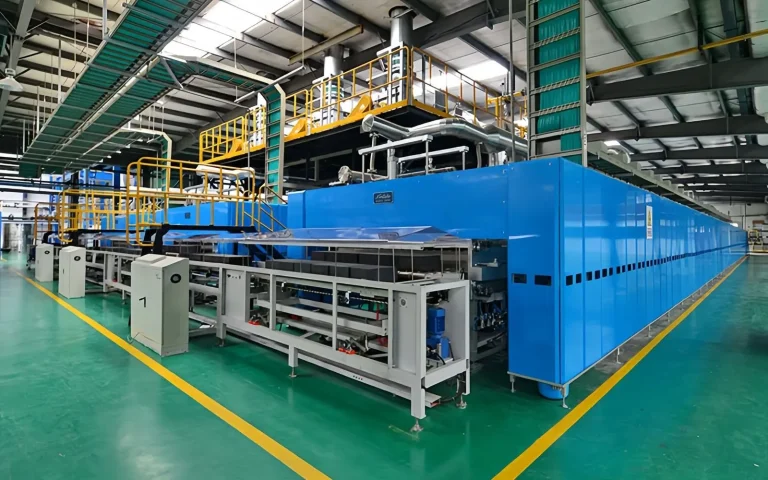
Жирийн графит анодын материал нь голчлон өндөр чанартай, бага сульфур агуулсан нефтийн коксноос хийгдсэн
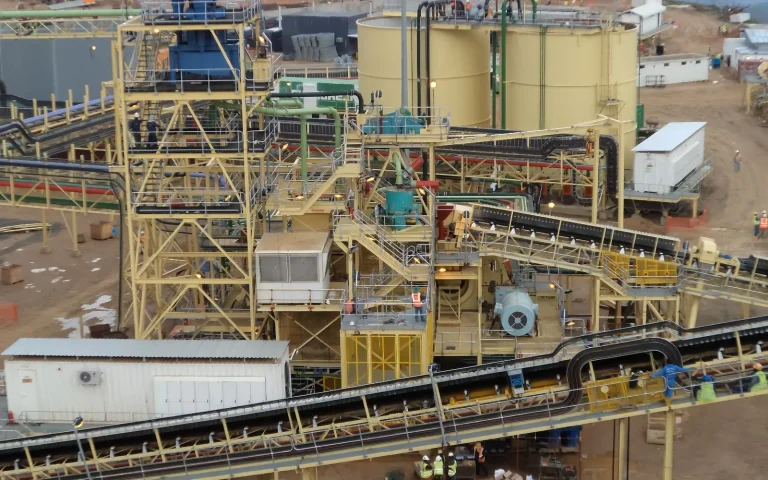
Флотацийн процесс нь алтны хүдэр боловсруулах төсөлд хамгийн түгээмэл хэрэглэгддэг арга юм. Учир нь флотацийн процесс
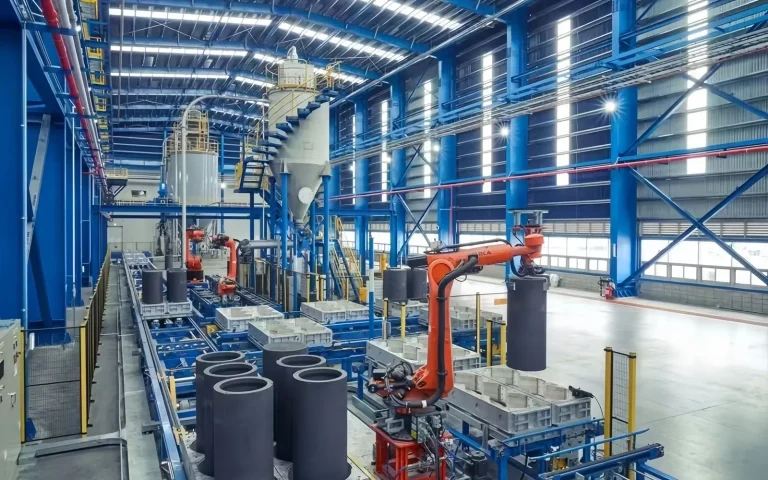
Графитын анодын материалыг бэлтгэх бүрэн шийдэл, жишээ нь нунтаглах, хэлбэржүүлэх, цэвэршүүлэх…

Түүхий хүдэр: Голын тавиурын alluvial алтны хүдэр Алтны зэрэг: 0.8 г/t
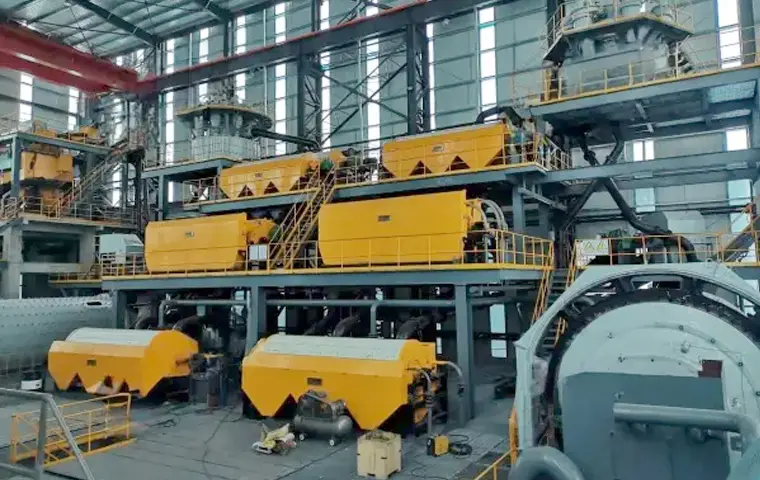
Түүхий эрдэс: Гематит давхаргатай магнетит төмрийн эрдэс Төмрийн агууламж: 28-32% Эцсийн бүтээгдэхүүн: Өндөр чанартай төмрийн баяжуулалт
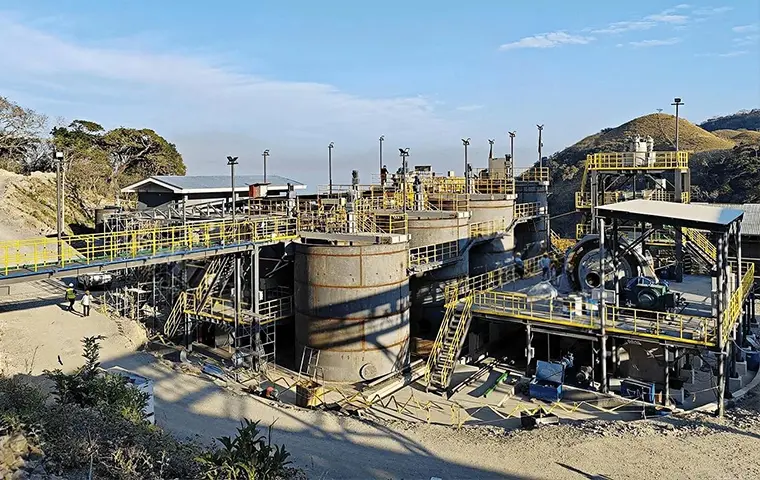
Түүхий хүдэр: Сульфидын төрөл зэсийн хүдэр (бага зэрэг, гетероген) Түүхий зэсийн зэрэг: 0.45% Тодруулсан зэсийн зэрэг: 25%
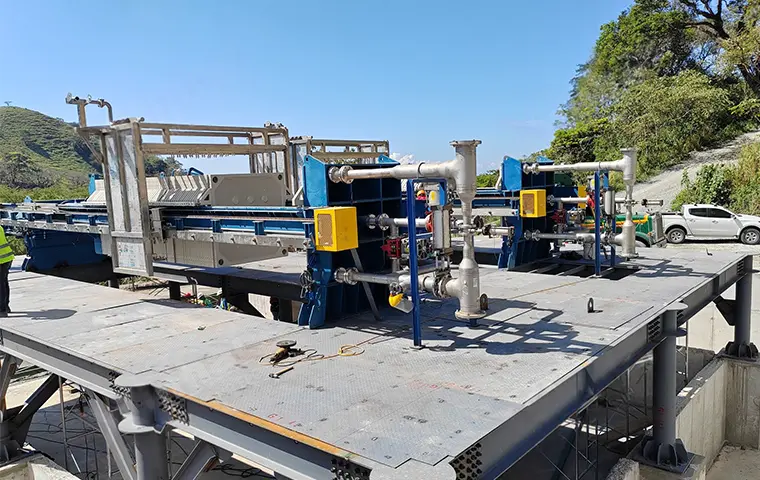
Түүхий хүдэр: Оксид болон Шилжилтийн алтны хүдэр Алтны зэрэг: 3.5 г/т Алт үйлдвэрлэх хувь: 93%
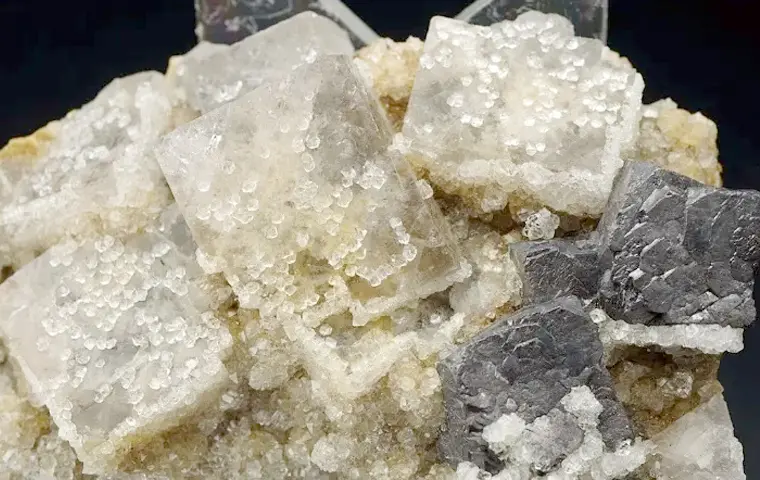
Түүхий эд: Галеногүйдэл (PbS) болон флуорит (CaF₂) агуулсан полиметаллын хүдэр Хар тугалгын зэрэг: 3.5% Флуоритын зэрэг: 35%
**Нүүрсний түүхий эд:** Сульфидын төрлийн алт агуулсан хүхэр эрдэс, Алтны агууламж: 3.8 г/т, Концентратын агууламж: 42 г/т Au
Сы raw материал: Графитыг хөвүүлэн баяжуулсан концентрат (95% C) Төслийн хүчин чадал: жилийн 10,000 тонн
Ширхэглэг хүдэр: Өндөр-элстэй фосфат хүдэр P2O5 зэрэг: 22% SiO2 агуулга: 35%
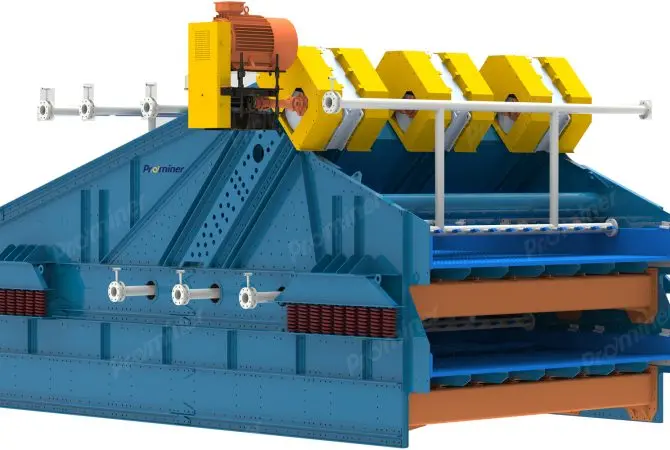
Prominer нь эрдэс ангилал, материалын хэмжээ, шингээлтэд зориулсан бүх төрлийн шугаман дэлгэцийг санал болгож чадна
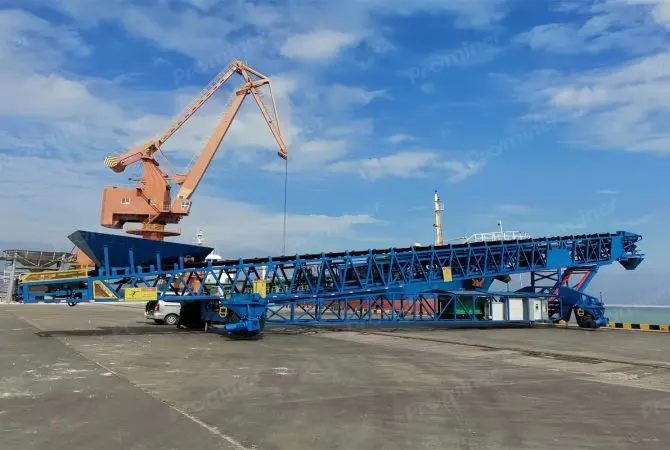
Манай инженерийн баг мобиль хэлбэрийн радиаль стакер, ачигчийг боловсруулж үйлдвэрлэж чадна
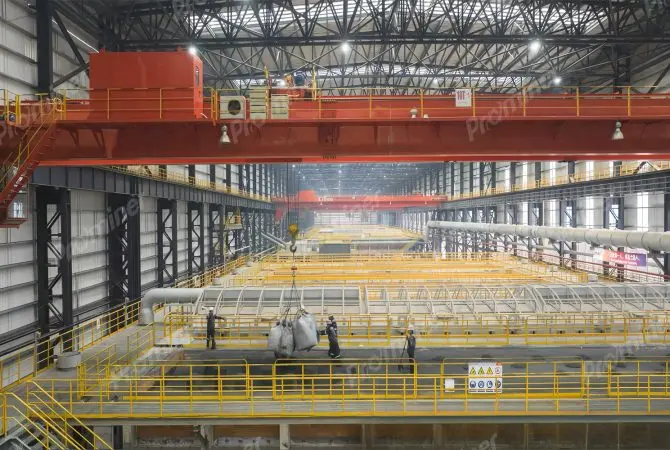
Бид карбоны материалыг өөрчилсөн янз бүрийн төрлийн графитжуулалтын зуухыг санал болгодог
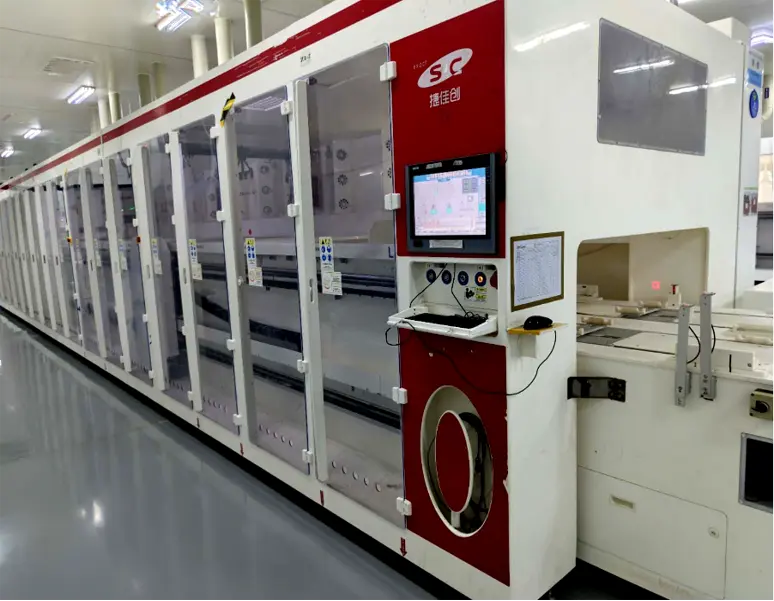
Жишээ нь: Борын тархалтын зуух, BSG зайлуулах, шүлтийн гялбуулагч машин, PE-POLY…
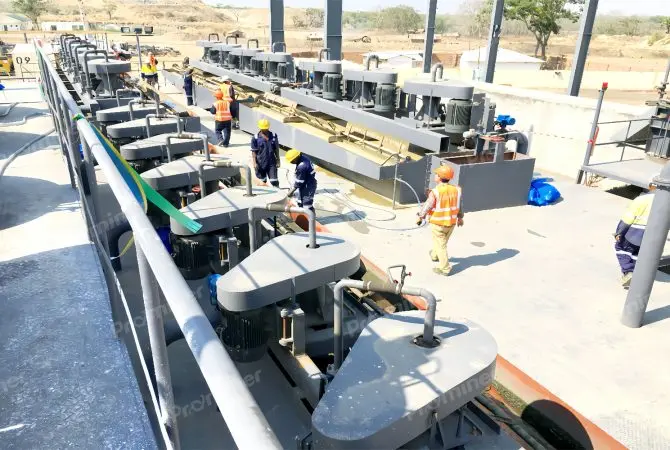
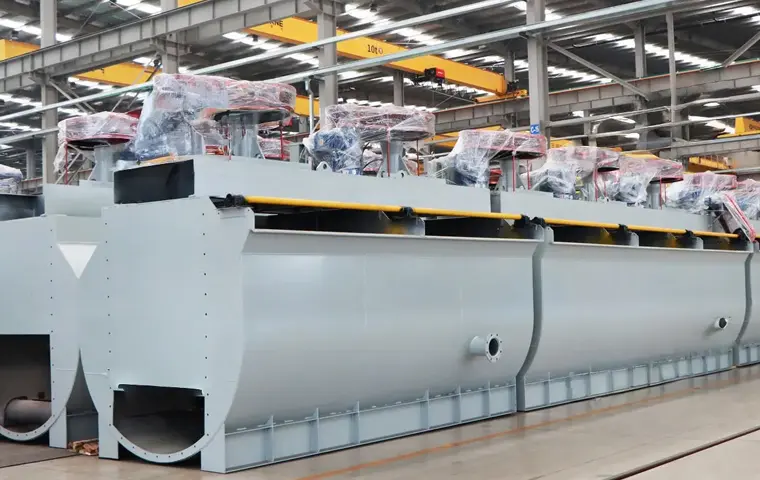
Prominer нь SF ангиллын өөрөө соруулдаг флотацийн машин болон XCF/KYF ангиллын пневматик флотацийн савыг санал болгож чадна
Бидний бүтээгдэхүүн болон шийдлүүдийн талаар илүү их мэдээлэл авахын тулд доорх формыг бөглөнө үү, бидний мэргэжилтнүүд танд удахгүй холбогдох болно
Шандонг мужид 3000 TPD алтны флотацийн төсөл
Fax: (+86) 021-58779592
Хаяг: Тасаг 606, Барилга D3, Хэсгийн II, Чуансха Бизнес Центр, 777 урт, Миаочуан гудамж, Пудонг шинэ бүс, Шанхай, Хятад улс
Зохиогчийн эрх © 2023. Промайнер (Шанхай) Уул уурхайн технологи ХХК.