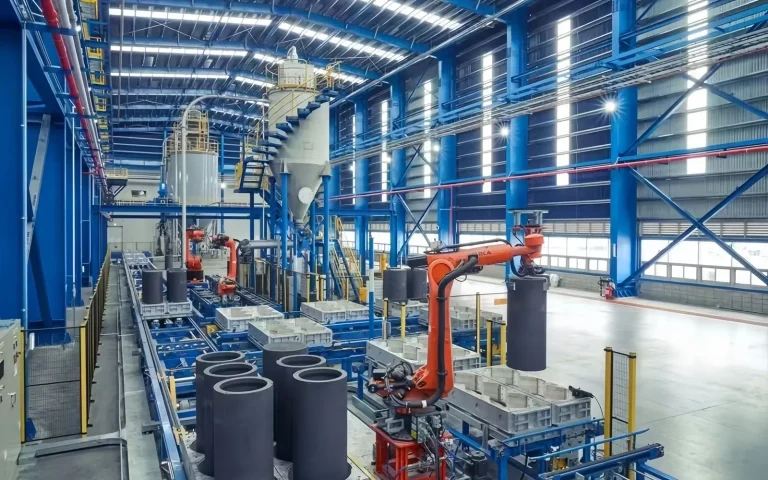
人造石墨阳极材料主要由高质量低硫含量的石油焦制成

研磨效率是研磨操作中最重要的因素之一,因为它直接影响能耗、产品粒度、产量和运营成本。在任何研磨系统中,磨机参数决定了能量传递到被加工材料的效率。当这些参数设置不当时,磨机可能会消耗更多的能量,而产品质量却更低。当参数得到优化后,同一系统可以提供更好的细度、改善的产能和更稳定的性能。
了解磨机参数如何影响磨矿效率,有助于操作员提高生产率并减少设备磨损。最具影响力的变量通常包括磨机转速、介质尺寸和负载、给料粒度、浆液密度或含水量、衬板设计、停留时间和磨机尺寸。这些因素彼此相互作用,因此效率通常是多项设置平衡的结果,而不是单一变量的改变。
球磨机速度对研料的运动以及磨机内部的磨削机制具有重大影响。在较低速度下,研料倾向于滚动或降落,产生更多的磨损磨削;而在较高速度下,研料被提升然后落下,产生更强的冲击力。这两种机制都很有用,但它们的效果取决于材料和所需的产品粒度。
如果磨机转速太慢,介质可能无法产生足够的力量有效地破碎颗粒;如果转得太快,介质可能会被离心力粘在磨壁上,减少有效的研磨作用。正因为如此,磨机通常以临界转速的一个百分比运行,此时瀑落和流动的运动之间的平衡最为有利。
选择合适的速度可以提高颗粒破碎效果,降低能量浪费,并有助于保持一致的产品粒度分布。
磨矿介质的特性对研磨效率具有重要影响。较大的介质能够提供更大的冲击能量,更有效地破碎粗粒物料。较小的介质则产生更多的接触点,通常更适合细磨和实现更窄的粒度分布。
介质形状也很重要。球形颗粒常被使用,因为它们提供可预测的运动和磨损模式,而其他形状可能会根据特定的粉碎条件被选择。此外,料仓内的总介质负载影响着研磨的程度。介质过少会降低碰撞频率,而过多的介质则可能限制运动,减少材料粉碎的空间。
优化的媒介费用平衡了影响力和流失,支持高效的破坏,并最大限度地减少不必要的磨损。
给料特性是影响磨机性能的另一个关键因素。较粗的给料需要消耗更多能量来粉碎,如果磨机未针对该粒度设计,可能会降低整体研磨效率。过粗的给料还可能使磨机过载并导致研磨不均匀。
送料速度同样重要。如果材料进入磨机太快,停留时间可能太短,无法充分进行粒度减小。如果送料速度太低,磨机可能无法达到额定容量,造成能源浪费。稳定、受控的送料对于高效运行至关重要。
在粉碎之前进行预破碎或分类,通常是为了通过确保研磨机接收到合适尺寸范围的材料来提高效率。
在湿式研磨中,浆料或泥浆密度对研磨行为具有显著影响。如果浆料过稠,内部运动会受到限制,减少介质的作用和输运效率。如果太稀,冲击力可能会减弱,研磨机的研磨强度也会降低。
在干磨中,水分含量起着类似的作用。过多的水分可能导致颗粒团聚、覆盖介质和衬板,并降低有效研磨。适当的物料流动取决于保持适当的平衡,以确保颗粒在磨机中移动时不会堵塞或粘附。
控制密度或含水量可以改善运输,减少能量损失,并支持更均匀的研磨。
磨机衬板不仅仅用于保护筒体免受磨损。它们的设计影响研磨介质的轨迹、抬升动作以及磨机内部的整体运动。衬板轮廓不正确可能无法将介质提升到理想的高度,限制冲击能量。另一方面,设计良好的衬板可以改善介质的运动,促进有效的破碎。
内部几何结构,包括升舌棒和腔体设计,也会影响材料和介质的相互作用。随着衬板的磨损,它们升起介质的能力会减弱,这可能会随着时间的推移逐渐降低研磨效率。
例行的衬板检查和及时更换对于保持磨坊的稳定运行非常重要。
停留时间是指物料在磨机中的停留时间。该参数必须进行细致控制,因为它直接影响最终的粒径。如果停留时间过短,粒子可能在达到所需细度之前就离开磨机;如果过长,物料可能被过度研磨,浪费能源并产生不需要的超细粒子。
合适的停留时间取决于料块大小、磨机转速、介质特性以及目标产品的规格。高效的研磨意味着提供恰到好处的能量和时间,以达到所需的粒度减小,而不进行不必要的过度加工。
分类系统,例如筛子或隔离器,通常与磨机配合使用,以返回超出尺寸的材料并提高整个电路的效率。
磨机的物理设计也影响研磨效率。磨机直径影响介质的运动和冲击能量,而磨机长度则影响停留时间和研磨程度。较大的直径可以增加能量传递,而较长的磨机则可能提供更多的粒度减小机会。
不同的磨机配置适用于不同的应用。例如,球磨机、棒磨机和搅拌磨机各自依赖不同的研磨机制。为材料和生产目标选择合适类型和尺寸的磨机,对于实现高效运行至关重要。
即使是运营良好的磨坊,如果其设计不适应研磨任务,也会表现不佳。
磨矿优化中最重要的一个点是,磨机参数并非单独运行。改变一个变量通常会影响其他几个变量。增加磨机速度可能需要调整介质大小、给料速度或衬板设计。改变浆料密度则可能改变停留时间和破碎行为。由于这些相互作用,效率的提升最佳通过系统整体的方法实现。
仔细的监控、测试和过程控制使操作人员能够识别在实际运行条件下实现最佳性能的参数组合。
磨机参数通过控制能量的施加方式、颗粒的运动方式以及物料在研磨区的停留时间,影响研磨效率。速度、介质特性、给料条件、浆液密度或含水量、衬板设计、停留时间和磨机几何形状在确定性能方面都起着关键作用。
优化这些变量可以提高生产效率,改善产品质量,降低能源消耗,减少设备磨损。由于参数紧密相关,最有效的策略是评估整个研磨系统,并根据材料、操作目标和工艺数据进行调整。
A:一小部分变量主导了回收率和品位的变化:磨矿细度(解离程度)、浆料密度、药剂类型及剂量、停留时间、pH值,以及对于磁选来说,磁场强度和给料速率。改变其中一个参数而不调整其他参数通常会适得其反。找到最佳参数的实用方法是进行结构化的测试方案:在实际矿石上逐一改变一个参数,并在每个点测量回收率和品位。我们在实验室和试点测试中进行这种参数研究,然后将这些设定应用到选厂设计中,在调试过程中进行重新调优。
A:最重要的三个性质是:有价值的矿物是硫化物还是氧化物、它在伴矿中的分散是粗颗粒还是细颗粒,以及伴矿矿物的类型。粗大且密度高的矿物适合重选;磁性矿物适合磁选;细硫化物矿物适合浮选;氧化物或低品位矿石则常用浸出。许多矿石需要多步联合处理。由于同一种金属的两个矿床表现完全不同,选矿流程必须根据你的矿石的测试数据来制定,而不能照搬类似项目的流程。
当矿石含有多种有价值矿物、粒度范围较宽或伴随难处理的伴生矿时,单一的方法很少同时达到目标回收率和目标品位。此时,采用组合工艺流程是合理的——例如,利用重力预选提前剔除粗废矿;在浮选前进行磁选以除去磁性矿物;或采用分阶段磨矿和分类以逐步释放有价值矿物。增加的流程成本更高,但通常通过提高整体回收率以及降低每吨药剂和能耗来获得回报。
A:难选矿石抗常规处理中矿—镀金在硫化矿物中,消耗过量药剂的矿石,碳质矿石会重新吸附溶解的金,细矿或粘土丰富的矿石严重泥化,或氧化矿浮选效果差。处理通常在传统回路之前或替代步骤中加入一项:更细的磨矿、氧化预处理、焙烧,或将浮选转变为浸出。通过诊断性测试确定具体原因非常重要,因为每种原因对应不同的解决方案,错误的方案会造成资本浪费。

如需了解更多关于我们产品和解决方案的信息,请填写以下表格,我们的一位专家将尽快与您联系
Fax: (+86) 021-58779592
地址: 上海市浦东新区苗川路777号川沙商务中心D3栋二期606室
版权 © 2023. 与石(上海)矿业科技有限公司