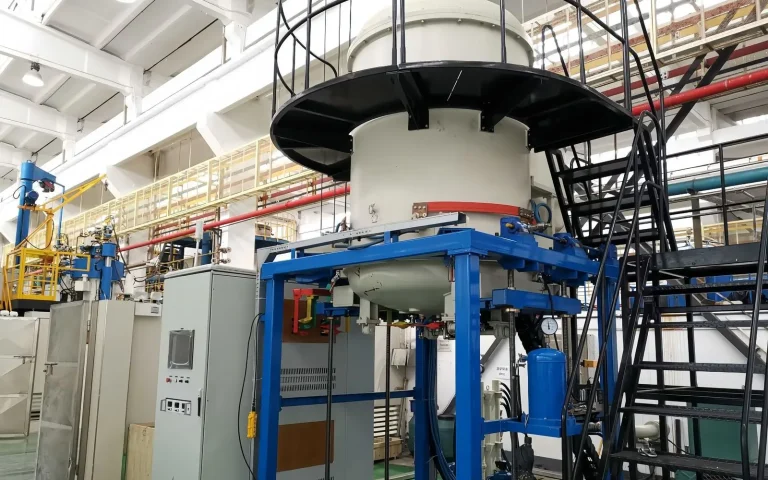
多年来,行业对特种石墨和碳的需求越来越严格

从矿石中回收黄金、白银、铂金和钯金等贵金属是一个复杂的过程,取决于矿石类型、矿物组成、颗粒大小和工厂设计。高回收率并非依靠单一的机器或方法实现,而是通过结合多种技术来提高矿物的释放、分离、提取和工艺控制。当这些技术得到适当整合时,能够显著提高金属产量,减少尾矿的损失,并改善整体项目的经济效益。
优化采矿回收的第一步是了解矿石本身。先进的矿石表征技术帮助操作人员确定贵金属在矿床中的存在方式,是自由选矿、被包裹在硫化物中、与脉石矿物有关,还是以微粒的形式存在。
如自动矿物学、X射线衍射、扫描电子显微镜和分析等技术,提供关于矿物成分和纹理的详细信息。这些数据有助于做出更好的研磨粒度、浮选策略、浸出条件和试剂选择的决策。没有准确的表征,即使是最先进的回收工艺也可能表现不佳。
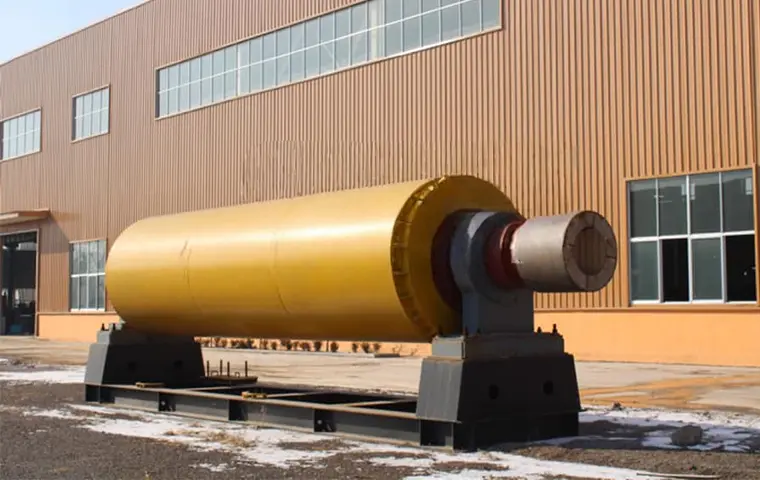
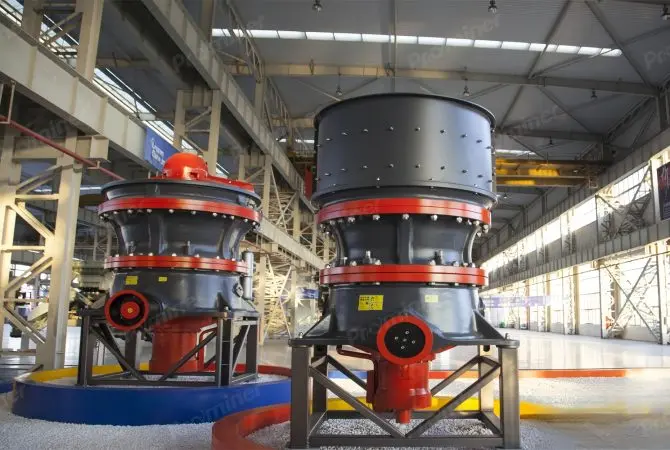
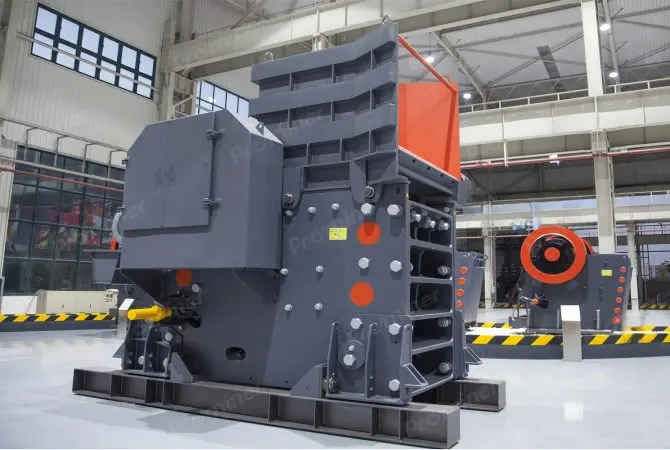
贵金属通常必须从周围的岩石中释放出来,才能进行回收。因此,破碎和磨碎技术对于回收效率至关重要。其目标是将矿石粉碎到下游分离的最佳粒度,而不会产生过多的细粒或浪费能量。
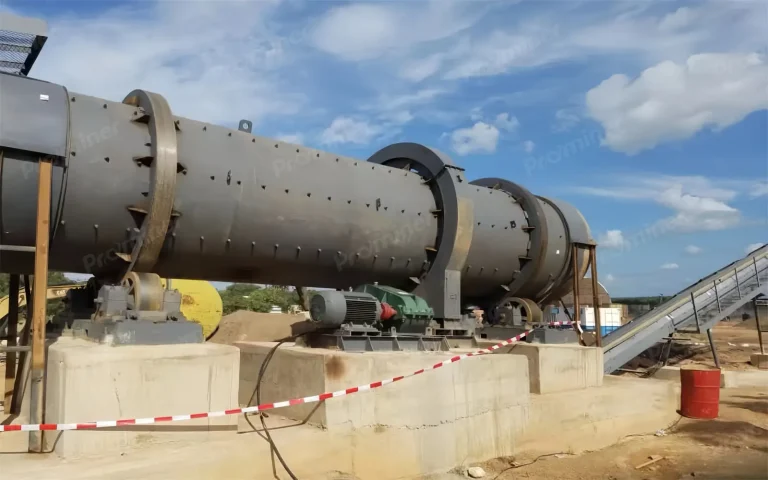
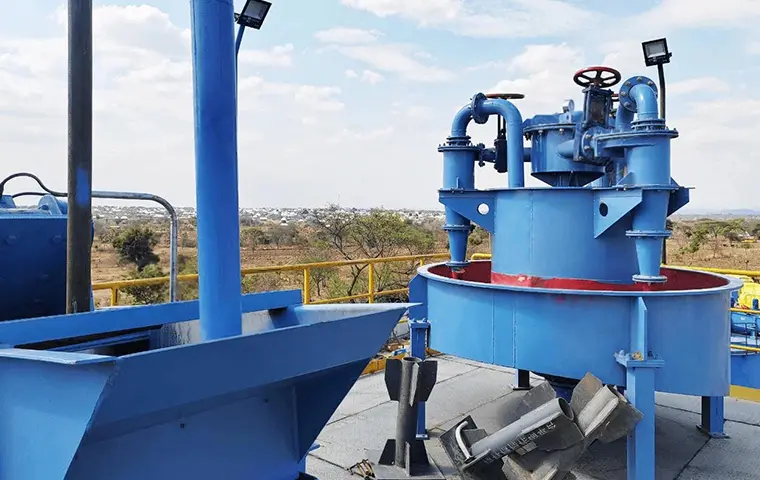
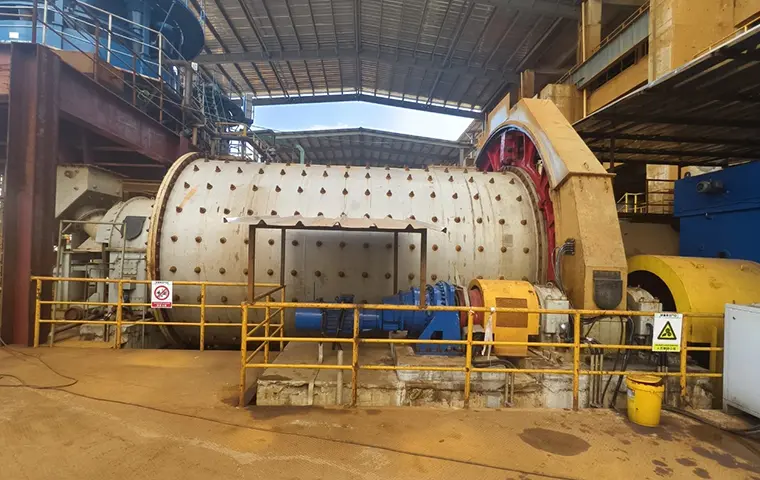
高压辊磨机、半自磨机、球磨机和搅拌磨机的使用,取决于矿石的硬度和所需的粉碎粒度。现代粉碎回路通常与分级设备如水力旋流器或筛分机配合使用,以保持粒度分布的一致性。高效的研磨能够改善矿物的释放,为重力、浮选和浸出系统提供更好的金属回收机会。
重力回收是最古老且最有效的提取自由贵金属的方法之一,特别是粗金。它通过利用有价值矿物和废石之间的密度差异来进行。
现代重力技术包括离心浓缩机、振摇桌、螺旋分离器、跳汰机和淘洗系统。这些工具在含有自由状态金的金矿加工厂中特别有用。通过重力分离提前回收金属,可以减少后续阶段的损失,并降低化学萃取电路的负荷。在许多操作中,重力回路是一种经济有效的方式,可以提高整个厂的回收率。
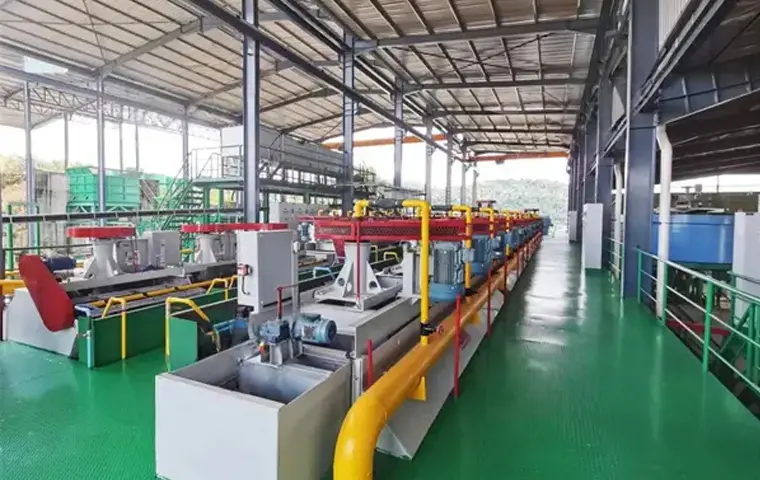
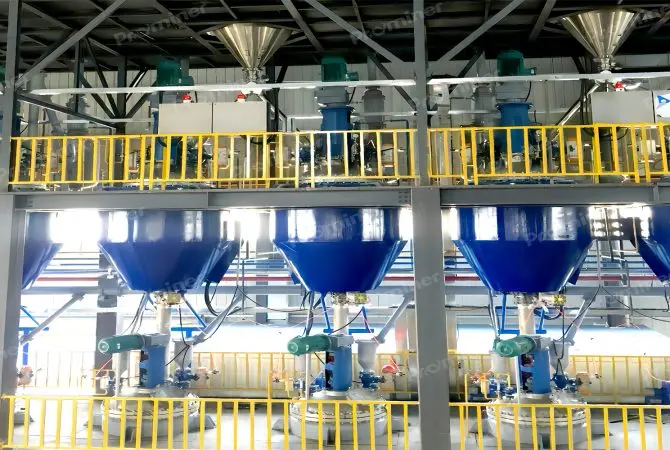
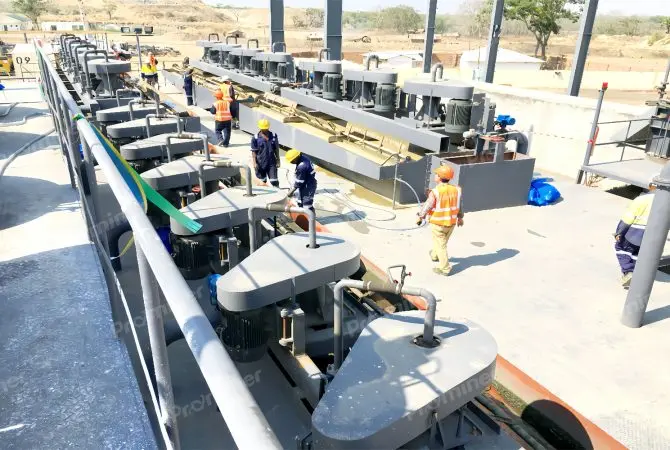
当贵金属与硫化矿物相关联时,浮选成为一种关键的回收技术。该工艺利用试剂和气泡选择性地将有价值的矿物从脉石中分离出来。
浮选槽、柱和先进的试剂方案可以优化以回收含金的黄铁矿、辉锑矿、硫化银和铂族矿物载体。浮选的效果取决于对粒径、矿浆化学性质、试剂用量和停留时间的仔细控制。改善浮选设计,包括更好的通气分散和泡沫管理,可以显著提高精矿品位和金属回收率。
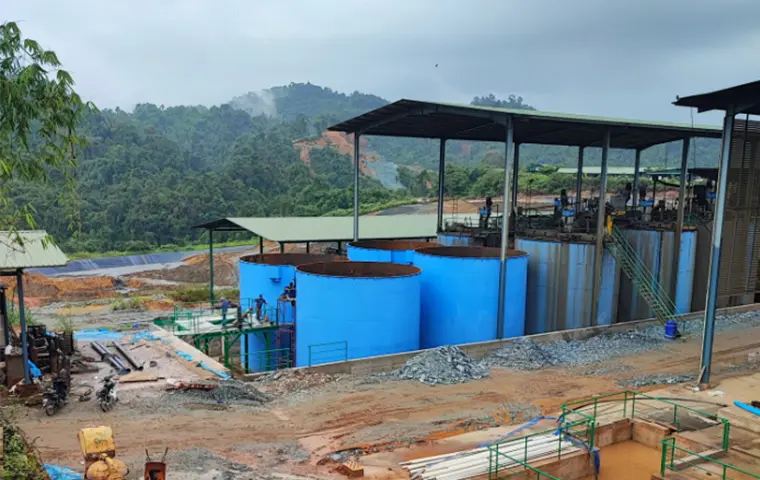
对于许多金银矿石,浸出仍然是最重要的提取方法。氰化法因其在受控条件下有效溶解贵金属的能力而被广泛使用。诸如碳浆法、碳浸出法和堆浸法等技术,主要根据矿石品位、渗透性和项目规模进行选择。
通过改善氧气管理、pH值控制、氰化物投加和停留时间优化,可以提高回收率。在某些情况下,还在探索替代浸出剂,特别是在限制氰化物使用或矿石具有抗浸出性的情况下。设计良好的浸出回路对于最大程度地提取溶解的金属、同时控制试剂用量和环境影响至关重要。
一些贵金属矿石被归类为难熔矿,因为金属被困在硫化物、含碳物质或其他阻碍直接浸出作用的矿物中。在这些情况下,预处理技术是必不可少的。
关键耐热矿石技术包括压力氧化、焙烧、生物氧化和超细磨矿。这些方法破坏矿物基质,暴露出贵金属以进行后续浸出。选择合适的预处理路线取决于矿物学、资本成本、环境要求和回收目标。对于困难矿石,耐热处理可以在回收率较低和经济可行的提取之间起到决定性作用。
一旦贵金属溶解在溶液中,就必须高效回收。在金银厂,活性炭系统被广泛用来吸附浸出泥浆或溶液中的溶解金属。炭筛选、洗脱和再生系统有助于保持吸附效率,减少金属损失。
电积法随后用于将金属从浸出液回收到阴极上,然后通过冶炼生产金砖。 这些系统的性能对最终回收率有重要影响。 糟糕的碳管理、结垢或 stripping 效率低下,即使浸出效果良好,也会导致可衡量的损失。
基于传感器的矿石分选技术正越来越多地应用于在物料进入选矿厂之前改善回收经济性。这些系统采用X射线透过、光学传感器、近红外分析或激光检测等方法,将废石与矿石分离或识别高价值物料。
通过早期剔除贫瘠的岩石,选矿能提高原料品位,减少下游处理量,并允许更集中地处理有价值的物料。在贵金属作业中,这项技术尤其有用,适用于矿物具有明显的肉眼或化学可辨别性。虽然选矿不能直接回收金属,但它提高了整个回收流程的效率。
如今,恢复优化在很大程度上依赖于数字技术。流程自动化系统帮助操作员实时监控和调整工厂条件,减少变异性并提高一致性。
先进的控制平台可以监测粒径、浆料密度、药剂投加、氧气含量、pH值、浮选泡沫行为以及浸出动力学等变量。在线分析仪和预测软件能够在回收率出现损失之前进行识别,从而提前预警。借助更好的数据和自动化响应,矿厂能够将运行保持在接近最佳状态,提高整体金属产量。
即使是管理得当的工厂,也可能将宝贵的贵金属流失到尾矿中。随着金属价格的上涨和技术的提升,尾矿再选已成为提高回收率的重要机会。
尾矿再处理技术包括细磨、浮选、强化重力分离、强化浸取和湿法冶金方法。对旧尾矿进行再加工可以回收残留的黄金、白银或铂族金属,同时也减少了长期的环境责任。在一些 operations 中,尾矿的二次回收带来了显著的额外收入。
回收率受到工艺环境化学性质的强烈影响。试剂的选择和用量影响浮选反应、浸出效率、吸附行为以及杂质控制。即使是对捕收剂、起泡剂、沉淀剂、氰化物、石灰或絮凝剂的微小调整,也可能对回收率产生巨大影响。
水质也很重要。再生水、溶解离子、悬浮固体和pH波动都可能影响植物的性能。有效的水处理和回路管理有助于保持稳定的条件,尤其是在淡水资源有限的地区。稳定的化学性质有助于实现稳定的回收。
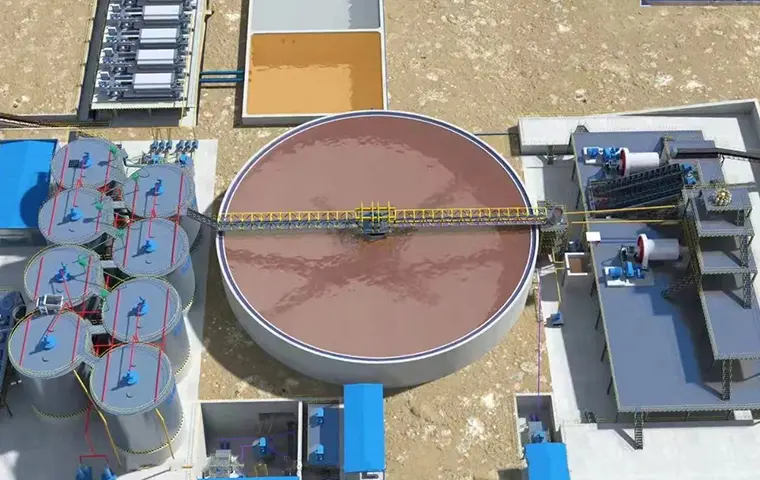
最高的回收率通常来自于综合方法,而不是依赖单一技术。一个设计合理的流程图结合了矿石表征、适当的破碎磨矿、合理的重力回收、选择性浮选、高效的浸出以及可靠的下游金属回收。
每项技术必须与特定的矿体和运营目标相匹配。试点测试、选冶平衡和持续优化对于找到最佳组合至关重要。将回收率视为一个系统性挑战而非孤立的单一操作的厂址,更有可能取得强劲且可持续的成果。
优化贵金属矿石回收率的关键技术包括先进的矿物学分析、高效的破碎与研磨、重选、浮选、浸出、难选矿预处理、碳回收、电积、基于传感器的分选、自动化以及尾矿回收再处理。它们的价值不仅在于各自的单项性能,还在于它们在经过精心设计的工艺中协同工作的效果。
随着矿体变得越来越复杂,利润空间变得越来越紧张,投资于智慧型、数据驱动和矿石特定采收技术的运营将占据有利位置,以最大化贵金属产量和长期盈利能力。
A:选择完全取决于你的矿石的矿物特性:
重力选矿:最适合处理密度差异大的粗粒矿物(如砂金)。
浮选:非常适用于细粒的基本金属矿石(如氧化铜),或用于从非金属矿物(如石英砂)中去除杂质。
氰化(CIP):对于细粒、被包裹的贵金属(例如岩金)是必要的,以最大化化学浸出。
A:这种方法可以防止过度研磨(产生过多的超细粒子),从而破坏浮选效率。通过分阶段研磨并在每个阶段立即分离回收的矿物或废料,可以显著降低能耗,减少钢介质的磨损,并防止宝贵矿物变成无法回收的泥浆。
A:细颗粒具有较低的质量和更大的表面积,使其难以漂浮。主要的解决方案包括:
先进试剂:使用高度选择性的捕收剂和絮凝剂将细小颗粒聚集起来。
微泡技术:利用产生较小气泡的浮选柱,以提高颗粒与气泡的碰撞率。
脱泥:在浮选阶段之前去除有害的超细泥粒,以净化工艺环境。
A: 依靠单一方法通常不够。关键在于采用组合式冶金工艺流程:
对于高纯度石英:结合擦洗、磁选(去除铁)、浮选(去除长石)和酸浸,以达到极高纯度。
对于贵金属:结合重力分离(以先捕获粗金)与浮选和CIP(以提取细金),确保不浪费任何有价值的矿物。

如需了解更多关于我们产品和解决方案的信息,请填写以下表格,我们的一位专家将尽快与您联系
Fax: (+86) 021-58779592
地址: 上海市浦东新区苗川路777号川沙商务中心D3栋二期606室
版权 © 2023. 与石(上海)矿业科技有限公司