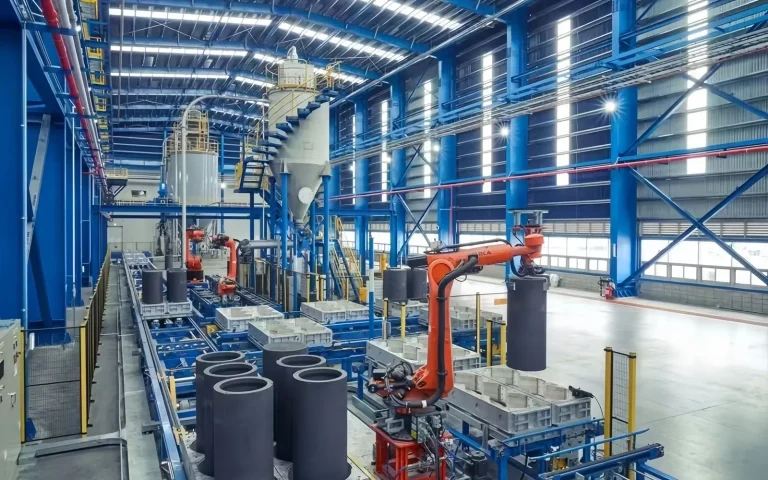
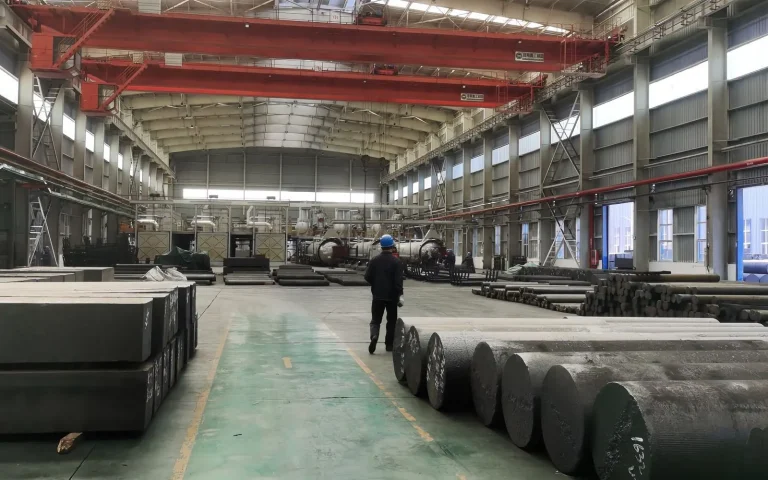
超高功率石墨电极主要用于钢熔炼行业的超高功率电弧炉

泡沫浮选的性能取决于一小组操作变量,这些变量对回收率、品位、选择性和回路稳定性有着强烈的影响。虽然矿石矿物组成和药剂方案决定了浮选回路的整体潜力,但日常性能通常由主导控制的操作变量的控制程度决定。最重要的变量包括浆液化学性质、颗粒尺寸、空气流量、泡沫深度、药剂用量、浆体密度、搅拌程度和停留时间。每一个变化都影响泡沫-颗粒附着、泡沫传输和脉石夹带。
颗粒大小是浮选中最关键的变量之一。有价值的矿物通常在一个最佳尺寸范围内浮选效果最好。如果颗粒过粗,由于其质量大且释放不完全,可能会从泡沫上分离出来。如果颗粒过细,可能会导致碰撞效率低下,被带入尾矿或非选择性地夹入浓缩物中。
良好的浮选性能通常依赖于保持粒度足够细,以释放目标矿物而不产生过多的泥沙。操作员经常监控旋流器性能、再磨作业和粒度分布,以保持给料处于理想的浮选范围内。
浆体化学对矿物表面性质和药剂行为具有重要影响。pH值影响浮选剂的吸附、抑制剂的作用、泡沫剂的性能以及金属离子的溶解度。即使是微小的pH变化,也能显著改变浮选效果,尤其在硫化物系统中。
控制pH值还有助于提高选择性。例如,碱性循环可以抑制黄铁矿,同时允许所需的硫化物矿物浮选。水质、溶解离子、氧化态以及循环处理水都可以改变浮选化学,因此化学控制必须保持一致。
收集剂、起泡剂、抑制剂、活化剂和调剂剂都对浮选性能有直接影响。适当的用量可以提高有价值矿物的疏水性,稳定泡沫,并控制脉石回收率。用药过少可能会降低回收率,而用药过多则会降低品位、增加夹杂以及导致泡沫不稳定的情况。
试剂平衡和总添加量同样重要。一种试剂的变化,常常会改变另一种试剂的所需剂量。高效的矿厂采用分阶段添加、在线监测和定期优化检测,以保持试剂方案与矿石变化相一致。
空气流速控制泡沫的产生,强烈影响碰撞频率、泡沫的流动性和携带能力。增加空气量可以通过产生更多的泡沫表面积来改善回收率,但过多的空气可能引起湍流、泡沫不稳定或选择性差。
理想的空气流量取决于电池设计、矿石类型、起泡剂用量和浆体特性。操作人员通常以稳定的泡沫为目标,确保泡沫中有足够的气泡载荷以最大化回收率,同时避免过载电池或泡沫层泛涌。
泡沫深度影响品位和回收率。较深的泡沫通常能改善洗净效果,因为脉石颗粒有更多的机会回流到浆中。然而,如果泡沫太深,宝贵的矿物可能在到达浓缩物之前就掉落下来,从而降低回收率。
浅泡沫可以增加富集和回收率,但可能会带入更多夹杂的脉石。因此,应根据工段的任务(如粗选、 scavenging或清洗)调整泡沫深度。
浆料密度影响颗粒悬浮、气泡与颗粒的接触、药剂浓度以及池中的水力行为。若浆料过稠,粘度可能升高,气体分散效果可能变差;若过稀,则输送能力和碰撞效率可能受到影响。
稳定的密度控制在较粗的浮选过程中尤为重要,因为进料的变化可能会迅速影响回收率。保持正确的固体百分比有助于维持整个回路中一致的矿物处理条件。
搅拌可以使颗粒保持悬浮状态,确保试剂和空气在浆料中有效分布。混合不足可能导致砂化、试剂接触不均匀以及气泡分散不良。而过度搅拌则可能增加粗颗粒的脱离,并破坏泡沫的稳定性。
正确的搅拌程度取决于细胞类型和应用。机械式细胞需要小心控制转子-定子,而其他技术可能更依赖空气驱动的混合。在所有情况下,目标都是促进接触而不产生破坏性的湍流。
浮选过程需要足够的时间来实现颗粒的碰撞、附着和输送到泡沫中。如果停留时间过短,宝贵矿物可能无法完全回收;如果时间过长,则回路可能变得低效,夹带或不需要的脉石回收可能会增加。
停留时间受到细胞体积、进料速率、循环负载和篮筐布置的影响。电路通常设计为粗品先最大限度地回收,清洗机和清渣机负责选择性和最终损失的最小化。
泡沫稳定性是一个实际的操作变量,反映了气速、起泡剂用量、固体负荷和水质化学性质的综合影响。泡沫过于脆弱可能在浓缩物移除前塌陷,降低回收率。泡沫过于持久则可能带走过多的脉石和水,降低浓缩物品位。
操作员常常通过肉眼判断泡沫的行为,但越来越多地使用摄像系统和先进的控制工具来量化泡沫的速度、颜色、质地和移动性。稳定且具有流动性的泡沫通常是浮选槽平衡良好的最佳指标。
水化学性质可以显著改变浮选反应,尤其是在使用回用工艺水的回路中。溶解的盐、残留试剂、硬度和金属离子会改变表面电荷、试剂吸附和泡沫行为。温度也起到作用,通过影响反应动力学、粘度和气体分散。
处理不同水源的工厂经常发现,即使其他变量似乎未变,冶金性能也会发生变化。因此,水质应被视为关键的运行参数,而非背景条件。
浮选性能也受到电路被拉动的力度影响。高的矿浆拉力可以提高回收率,但可能降低精矿品位并导致下游清洗阶段超载。低的矿浆拉力则可以提高品位,但可能会遗留宝贵的矿物在尾矿中。
监控浓度率、尾矿分析、循环负荷以及各阶段的回收率,有助于确保选矿回路在品位和回收率之间保持预期的平衡。良好的控制并不是单纯追求某一变量的最大化,而是旨在实现最佳的整体采矿冶金效果。
虽然许多操作变量会影响浮选,但实际中最重要的因素是稳定的控制。一个设定值略有偏差但具有强一致性的回路,通常比一个理想设定但持续漂移的回路表现更佳。浮选对进料、化学品、空气和泡沫条件的变异反应不佳。
表现最佳的工厂专注于持续测量关键变量,快速应对矿石变化,并将回路作为一个系统进行优化。在大多数情况下,浮选的成功来自于对主要操作变量的纪律性控制,而不是单独进行某一项调整。
A:一小部分变量主导了回收率和品位的变化:磨矿细度(解离程度)、浆料密度、药剂类型及剂量、停留时间、pH值,以及对于磁选来说,磁场强度和给料速率。改变其中一个参数而不调整其他参数通常会适得其反。找到最佳参数的实用方法是进行结构化的测试方案:在实际矿石上逐一改变一个参数,并在每个点测量回收率和品位。我们在实验室和试点测试中进行这种参数研究,然后将这些设定应用到选厂设计中,在调试过程中进行重新调优。
A:最重要的三个性质是:有价值的矿物是硫化物还是氧化物、它在伴矿中的分散是粗颗粒还是细颗粒,以及伴矿矿物的类型。粗大且密度高的矿物适合重选;磁性矿物适合磁选;细硫化物矿物适合浮选;氧化物或低品位矿石则常用浸出。许多矿石需要多步联合处理。由于同一种金属的两个矿床表现完全不同,选矿流程必须根据你的矿石的测试数据来制定,而不能照搬类似项目的流程。
当矿石含有多种有价值矿物、粒度范围较宽或伴随难处理的伴生矿时,单一的方法很少同时达到目标回收率和目标品位。此时,采用组合工艺流程是合理的——例如,利用重力预选提前剔除粗废矿;在浮选前进行磁选以除去磁性矿物;或采用分阶段磨矿和分类以逐步释放有价值矿物。增加的流程成本更高,但通常通过提高整体回收率以及降低每吨药剂和能耗来获得回报。
A:难选矿石抗常规处理中矿—镀金在硫化矿物中,消耗过量药剂的矿石,碳质矿石会重新吸附溶解的金,细矿或粘土丰富的矿石严重泥化,或氧化矿浮选效果差。处理通常在传统回路之前或替代步骤中加入一项:更细的磨矿、氧化预处理、焙烧,或将浮选转变为浸出。通过诊断性测试确定具体原因非常重要,因为每种原因对应不同的解决方案,错误的方案会造成资本浪费。

如需了解更多关于我们产品和解决方案的信息,请填写以下表格,我们的一位专家将尽快与您联系
Fax: (+86) 021-58779592
地址: 上海市浦东新区苗川路777号川沙商务中心D3栋二期606室
版权 © 2023. 与石(上海)矿业科技有限公司