
Графитжуулалтын процесс нь нүүрс төрөгчийн материалыг 2300~3000 ℃ температурт дулааны эсэргүүцлийг бүрэн ашиглан халааж, ямар ч зохион байгуулалтгүй нүүрс төрөгчийг захиалгат чулууны шингэний кристал бүтэц болгон хувиргах процесс юм. Графитын кристал бүтэц хөрөнгө оруулж, атомын байрлалд шилжихийн тулд өндөр температурын дулаан боловсруулалт хийхээс их энерги гаралтай. Дулаан боловсруулалтын температур нэмэгдэхийн хэрээр графитын давхрааны зай аажмаар багасч, ерөнхийдөө 0.343 нм болон 0.346 нм-ийн хооронд байна. Температур 2500 ℃ хүртэл хүрэхэд энэ өөрчлөлт мэдэгдэхүйц болж, 3000 ℃ хүртэл хүрэхэд аажмаар удааширна, энэ нь графитжуулалтын бүх процессыг дуусгах хүртэл үргэлжилнэ. Хиймэл графит анод материал нь графитжуулалтын өндөр температурын боловсруулалтаар нүүрстөрөгчийн бүтэц амжилттай графит бүтэц болж, литийн батерейны анодын шаардлагад нийцсэн ажиллагааг олж авдаг.
Одоогоор анод материалын графитжуулалтын процессоор ашиглагдаж буй зуухны төрлүүд нь голчлон Ачесон графитжуулалтын зуух, дотоод цуврал графитжуулалтын зуух, хайрцагны төрөл графитжуулалтын зуух, тасралтгүй графитжуулалтын зуухыг агуулдаг бөгөөд эдгээрийн дунд хамгийн түгээмэл ашиглагддаг нь Ачесон графитжуулалтын зуух юм, мөн бага тооны дотоод цуврал графитжуулалтын зуух ашиглагддаг. Хайрцагны төрөл графитжуулалтын зуух болон тасралтгүй графитжуулалтын зуух нь сүүлийн жилүүдэд хөгжүүлсэн шинэ зуухны төрөл юм. Хайрцагны төрөл графитжуулалтын зуух нь хурдтай хөгжиж, голчлон Ачесон зуухыг шинэчлэх болон хэсэгчлэн шинэ барилгын замаар хөгжиж байна. Тасралтгүй графитжуулалтын зуух нь шинээр баригдаж, одоогоор туршилтын явцад байгаа бөгөөд түүний зуухны төрөл, процесс бүрэн боловсорсонгүй, өргөн хэрэглээнд бэлэн болоход тодорхой хугацаа шаардлагатай.
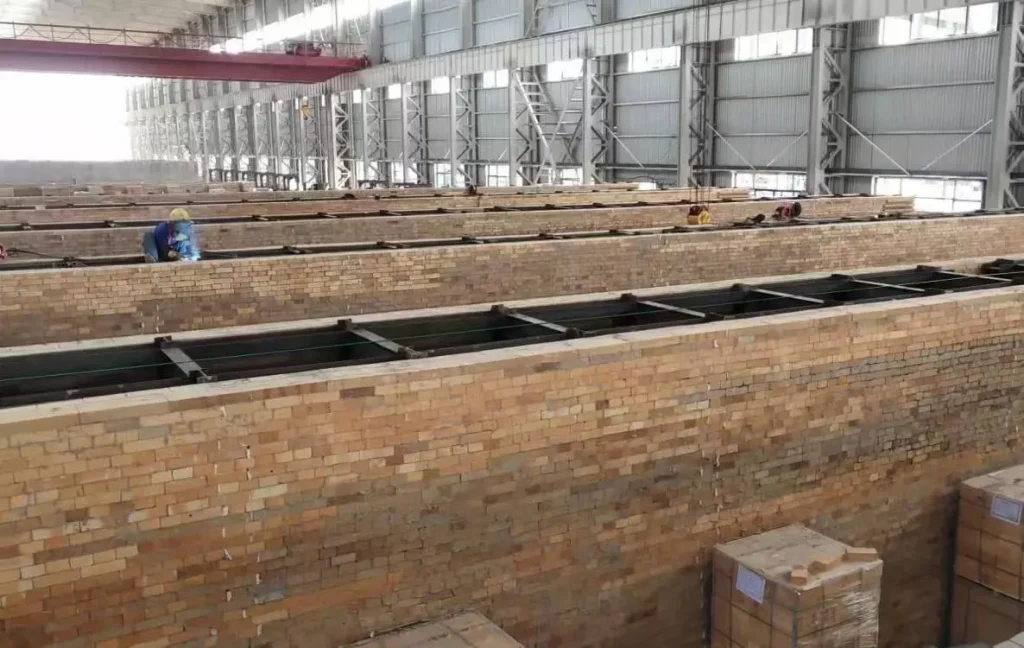
Атчисон зууханд карбоны анод материалын нэг нүх (1 нүхний зуух) зууханд суурилуулж, дараа нь зуухыг графитжуулалтын зууханд ачиж, эсэргүүцлийн материалыг эсэргүүцлийн хооронд суурилуулж, хоёр тал болон дээд тагийг дулаалахын тулд дулаан тусгаарлагч материалаар ачаалж, цахилгаан дамжуулалтын замаар графитжуулалтыг гүйцэтгэнэ. Дотоод цуваагийн графитжуулалтын зууханд карбоны анод материалын порист зуух (9 нүхний зуух) суурилуулж, дараа нь зуухыг графит зууханд цувралаар холбон, хоёр тал болон дээд тагийг дулаан тусгаарлагч материалаар ачаалж, цахилгаан дамжуулалтын замаар графитжуулалтыг гүйцэтгэнэ. Багц хэлбэрийн графитжуулалтын зууханд карбоны сөрөг материалыг карбон хавтан буюу графит хавтангаар урьдчилан суурилуулсан том хайрцагт шууд ачаална, мөн эсэргүүцэл болгон карбоны эсвэл графитын таглаа нэмэгдүүлнэ, дээд болон хоёр талыг дулаан хадгалах материалаар графитжуулалтыг цахилгаан дамжуулсан замаар гүйцэтгэнэ. Үргэлжилсэн графитжуулалтын зууханд графитжуулалтын зуухны танхим руу тасралтгүй карбоны анод материал нэмнэ, дараа нь өндөр температурын графитжуулалтын дараа хөргөж, гаргах үйл явц явагдана.
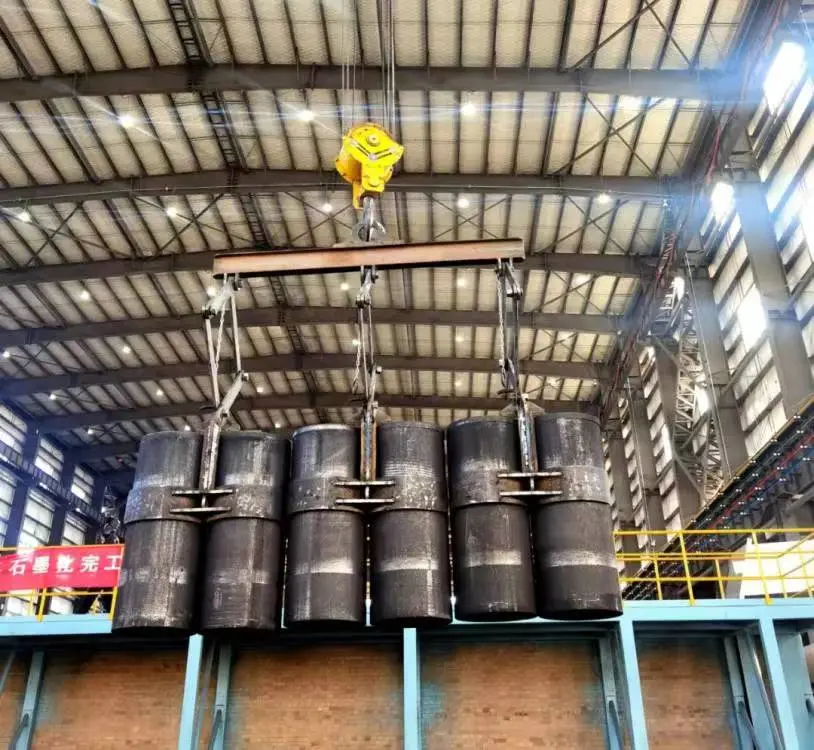
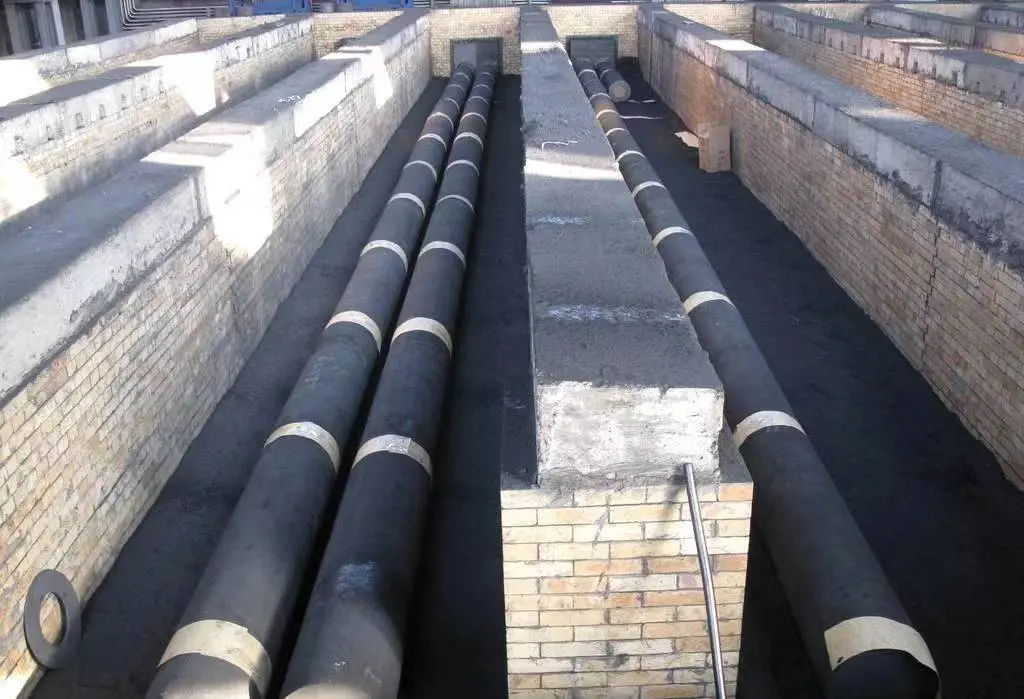
Аноды материалыг боловсруулах процесс нь үндсэндээ грануляц, графитжуулалт гэсэн хоёр гол холбоосод хуваагдах бөгөөд аль аль нь өндөр техник саадтай. Графитжуулалтын замаар аноды материалын тодорхой хүчин чадлыг чухал хэмжээгээр сайжруулж чадна, анхны нөлөө, тодорхой гадаргын талбай, нягтралын нягтрал, цахилгаан дамжуулалтад химийн тогтвортой байдал зэрэг гүйцэтгэлийн үзүүлэлтүүдийг сайжруулна, тиймээс сайн графитжуулалтын технологийг хянаж, эзэмших нь анод материалын чанарыг баталгаажуулах чухал арга зам юм. Учир нь багц зуух болон үргэлжилсэн графитжуулалтын зуухны технологи бүрэн боловсорч гүйцээгүй байгаа, доор Атчисон зуух болон дотоод цуваагийн графитжуулалтын зуухны процессын онцлогийг танилцуулна.
3.1 Атчисон зуух болон дотоод цуваагийн зуухны (зуух) ачаалал
3.1.1 Зуухны ачааллын үеийн үнс дарах
When the temperature in the graphitization furnace rises to 200~1 000 ℃, a large number of volatiles will be discharged from the negative electrode in the furnace. If the volatiles cannot be discharged in time, it may lead to the accumulation of volatiles, which will cause the safety accident of the spraying furnace. When a large number of volatiles escape, volatiles combustion is not sufficient, will produce a large number of black smoke, resulting in environmental pollution or environmental accidents. Therefore, the following points should be paid attention to when loading the furnace:
(1) Сөрөг электродын зуухыг суурилуулахад, шингэлтийн агууламжийн түвшний дагуу зохистой хослол хийх шаардлагатай бөгөөд цахилгаан дамжуулалтын явцад хэт их төвлөрөхөөс зайлсхийх хэрэгтэй;
(2) Тусгаарлагч материалыг дээд хэсэгт нь агаарын нүхүүдийг тохируулах хэрэгтэй, ингэснээр үр дүнтэй зугтаах боломжийг олгоно;
(3) Эрчим хүчний хангамжийн муруйг төлөвлөхдөө шилжилт сайжруулах үеийн муруйг аль болох удаашруулж тооцох шаардлагатай бөгөөд ингэснээр төвлөрсөн галаас хэрэгцээтэй хий алдагдах боломжтой бөгөөд санал болгож буй хийн бүрэн шаталтуудыг олж авах боломжтой;
(4) Нийлмэл материалыг зөв сонгон авах, нэмэлт хэсгийн хэмжээг бүрдүүлэх, нэмэлт материалд 0~1 мм-ийн тоосны хэмжээг бууруулах, ерөнхийдөө 10%-аас бага байх ёстой.
3.1.2 Печьний ачаалалтай үед эсэргүүцлийн хүч тэгш байх ёстой
Есрэг электрон ба эсэргүүцлийн материал нь печинд тэгш бус хуваагдсанд тохиолдож байгаа үед одоогийн хөвөгч бага эсэргүүцэл бүхий газраас урсах бөгөөд х偏current-ийн үзэгдэл гарах бөгөөд энэ нь бүх печний эсэргүүцлийг графитжуулах нөлөөлөх болно. Иймээс, печнээ ачаалах үед дараах зүйлсэд анхаарлаа хандуулах хэрэгтэй:
(1) Печинд ачаалахдаа эсэргүүцлийн материалыг печний хөндийд толгойноос тохирох хөлийн урт хуваах, жижиг хэсгүүд эсвэл том хэсгүүдийн төвлөрлийг зайлсхийх;
(2) Хуучин ба шинэ хуруулгыг нэг ижил печинд оруулахдаа бас зохистой байдал шаардлагатай, шинэ хуруулгыг давхацал байдалтай байхгүй байх, хуучин хуруулгатай давхацал үүсгэхгүй байх;
(3) Эсэргүүцлийн материалыг хана руу ил тод гаргахгүй байх.
3.2 Эйчисон печь ба дотоод цуврал печний эрчим хүчний хангамж
3.2.1 Эрчим хүчийг дамжуулах үеийн анод материалын хүчний муруйг боловсруулах үндэс
According to the different quality requirements of the cathode material, it can be divided into low temperature material (2 800 ℃), medium temperature material (2 950 ℃), high temperature material (3 000 ℃), but the graphitization high temperature treatment process is generally between 2 250 ℃ and 3 000 ℃, in order to make all positions in the furnace reach the required temperature, it is necessary to keep in the high temperature process for a period of time. In order to ensure the uniformity of temperature in the furnace, usually due to different furnace type, need to keep different time, general high temperature keep for 6~30 h, in the process of power transmission to prevent the furnace resistance rebound need to keep 3~6 h. The specific situation needs to be explored and formulated according to the following technical points.
(1) Печний гол, анод материал, эсэргүүцэлийн материал, хуруулга, печнд оруулах ачааллыг хангах хувьд өөр өөр халаалтны муруйг сонгох;
(2) Печинд анод материал ба эсэргүүцлийн материалаас ялгарч буй хийг авч, муруйг сонгох; хэрвээ ялгарал их байвал удаан халаах муруйг, эс бөгөөс хурдан халаах муруйг сонгох шаардлагатай;
(3) Печинд анод материал ба эсэргүүцлийн материалаас үнсийн агуулга ихтэй эсвэл анод материалын графитжих байдал хэцүү бол эрчим хүчийг дамжуулах хугацааг аль болох удаан хойшлуулах хэрэгтэй.
3.2.2 Анодын материалын цахилгаан дамжуулах процесс, зуухны цацраг ихсэх ослоос урьдчилан сэргийлэх
Анодын материал нь нунтаг чанартай, ууршилт ихтэй, discharged хийхэд хялбар бус, нум үүсгэх болон зуухны осол үүсгэх өндөр ууршилт агуулсан байдаг, тухайн ажиллагааны процесс нь дараах зүйлсийг анхаарах хэрэгтэй:
(1) Анодын материал Acheson зууханд суурилуулахад, эсэргүүцлийн материалын зайг ихсүүлж, цахилгаан дамжуулалтын үед crucible-ийн хооронд дэвсгэртэй эсэргүүцлийн материалын улмаас үүсэх нумнаас зайлсхийнэ;
(2) Дотоод серийн зуухны сөрөг материалын хөдөлгөөн өөрчлөлт нь цахилгаан дамжуулалтын процессод голчлон багасаж байдаг. Тиймээс, сөрөг материалыг зууханд суурилуулахдаа гидравлик цилиндрийн гүйдлийг тооцоолох хэрэгтэй, цахилгаан дамжуулах процессийн үеэр цохилт болон хангалттай даралт байж байгааг шалгах, даралтын алдагдалд улмаас үүсэх нумны цацрагаас зайлсхийх;
(3) Хуучин ширхэгүүд болон бага ууршилттай материалын аль аль нь зуухны төрөлд сонгогдсон байх ёстой;
(4) Цахилгаан дамжуулах процессын үеэр зууханд орон нутгийн халаалт гарч байгаа эсэхэд анхаарлаа хандуулах;
(5) Цахилгаан дамжуулах процессын үеэр зуухны дээд болон зуухны ханан дээр хөндлөн галын үзэгдэл гарч байгаа эсэхэд анхаарлаа хандуулах;
(6) Цахилгаан дамжуулах процессын үеэр зууханд бага дэлбэрэлт гарч байгаа эсэхэд анхаарлаа хандуулах;
(7) Цахилгаан дамжуулах процессын үеэр одоогийн том хэлбэлзэл гарч байгаа эсэхэд анхаарлаа хандуулах.
(4)-(7) үзэгдэл цахилгаан дамжуулах процессийн үеэр тохиолдвол, зуухны цацраг ихсэх ослыг үүсгэхээс урьдчилан сэргийлэхийн тулд цахилгааныг цаг алдалгүй таслах хэрэгтэй.
3.3 Хөргөх болон шарах
(1) Графитжуулах хөргөх процессын үеэр анодын материалыг усалж хүчээр хөргөх ёсгүй, харин материалын давхрааг нэг бүрчлэн барьж байгаагаа суулгаарах төхөөрөмжөөр байгалийн хөргөх боломжтой.
(2) Анодын материалын crucible 150 ℃ орчим хамгийн сайн байдаг, crucible-ийг эрт арилгах, өндөр температурт тохиолдвол анодын материалын исэлдэлтэд хүрч, тодорхой гадаргуугийн талбай ихсэх бөгөөд crucible-ийн исэлдэлтийн бүрэлдэхүүн зардлыг нэмэгдүүлнэ. Crucible-ийг хэт оройтгож гаргахад катодын нунтаг материал исэлдэлтэд ороход өвөрмөц гадаргуугийн талбай ихсэж, үйлдвэрлэлийн мөчлөг уртсаж, зардал нэмэгдэнэ.
(3) 3000 ℃-ийн өндөр температурт графитжуулах үед C элементээс бусад бүх элементүүд хий болсон байдаг. Гэсэн хэдий ч хөргөх процессын үеэр катодын гадаргуу дээр бага хэмжээний хольцын материал идэшлэгдэж үлддэг, crucible-ийн гадаргуу дээр хүндрэлтэй хатуурал үүсдэг, өндөр үнсэн, өндөр ууршилттай материалын илүү хатуу бүрэлдэхүүн үүсгэдэг. Бага үнс, бага ууршилттай нэмэлт материал сонгох нь энэ шалтгаанаас шалтгаалж байна.
(4) Хатуу бүрэлдэхүүн материалын индекс болон чанартай анодын материалын гүйцэтгэл их ялгаатай байдаг, тиймээс crucible-ийг гаргахдаа, 1~5 мм зузаан хатуу бүрэлдэхүүн материалыг өмнө нь хагдан нөөцлөх шаардлагатай, чанартай материалын зөөлөн гадаргууг хэвийн цуглуулж, тонны уутанд хадгалан, хэрэглэгчдэд хүргэх хэрэгтэй.
Бидний бүтээгдэхүүн болон шийдлүүдийн талаар илүү их мэдээлэл авахын тулд доорх формыг бөглөнө үү, бидний мэргэжилтнүүд танд удахгүй холбогдох болно
Шандонг мужид 3000 TPD алтны флотацийн төсөл
Fax: (+86) 021-58779592
Хаяг: Тасаг 606, Барилга D3, Хэсгийн II, Чуансха Бизнес Центр, 777 урт, Миаочуан гудамж, Пудонг шинэ бүс, Шанхай, Хятад улс
Зохиогчийн эрх © 2023. Промайнер (Шанхай) Уул уурхайн технологи ХХК.


