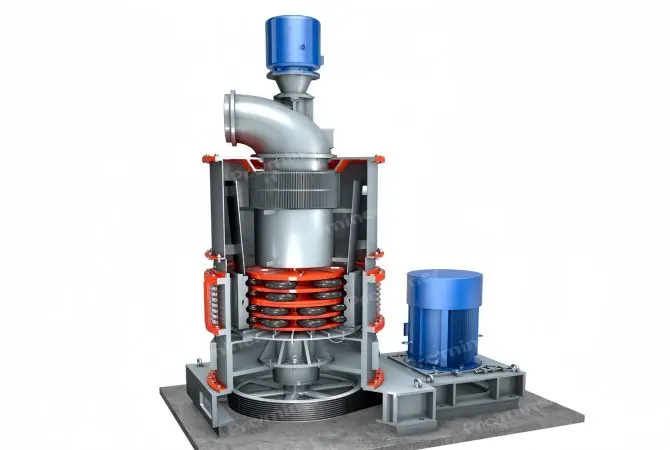
Yapay grafit anodu malzemeleri esas olarak yüksek kaliteli düşük kükürt içeriğine sahip petrol kokundan yapılmıştır.

Parçalama verimliliği, öğütme işlemlerinde en önemli faktörlerden biridir çünkü doğrudan enerji tüketimi, ürün boyutu, işletme hacmi ve işletme maliyetini etkiler. Herhangi bir öğütme sisteminde, değirmen parametreleri, enerjinin işlenen malzeme ile ne kadar etkili bir şekilde iletildiğini belirler. Bu parametreler kötü ayarlandığında, değirmen daha fazla güç tüketebilirken, daha düşük kaliteli bir ürün üretebilir. Optimize edildiğinde ise, aynı sistem daha ince bir ürün sağlayabilir, kapasite artışı gerçekleştirebilir ve daha istikrarlı bir performans sergileyebilir.
Mahale parametrelerinin öğütme verimliliği üzerindeki etkisini anlamak, operatörlerin üretkenliği artırmasına ve ekipman aşınmasını azaltmasına yardımcı olur. En etkili değişkenler genellikle mill hız, medya boyutu ve yükü, besleme boyutu, çamur yoğunluğu veya nem içeriği, liner tasarımı, ikamet süresi ve millerinin boyutlarıdır. Bunların herbiri diğerleriyle etkileşime girer, bu nedenle verimlilik genellikle tek bir değişkeni değiştirmek yerine birçok ayarın dengelenmesiyle elde edilir.
Değirmen hızı, öğütücü ortamın hareketi ve dolayısıyla değirmen içindeki öğütme mekanizması üzerinde büyük bir etkiye sahiptir. Daha düşük hızlarda, ortamlar yuvarlanma veya akışa geçme eğilimindedir ve bu da daha çok aşındırıcı esaslı öğütmeyi sağlar. Daha yüksek hızlarda ise, ortamlar kaldırılır ve sonra düşer, bu da daha güçlü çarpma kuvvetleri oluşturur. Her iki mekanizma da kullanışlıdır, ancak etkinlikleri malzemeye ve istenen ürün boyutuna bağlıdır.
Eğer değirmen çok yavaş çalışırsa, ortam partikülleri verimli bir şekilde kırmak için yeterli kuvvet üretemeyebilir. Çok hızlı çalışırsa, ortam centrifugal kuvvet tarafından değirmen duvarına yapışabilir ve bu da etkili öğütme işlemini azaltabilir. Bu nedenle, değirmenler genellikle kısmi kritik hızlarının belirli bir yüzdesinde çalıştırılır; burada dönerken akan ve yuvarlanma hareketleri arasındaki denge en uygun hale gelir.
Doğru hızı seçmek parçacık kırılmasını artırır, israf edilen enerjiyi azaltır ve tutarlı bir ürün boyutu dağılımını korumaya yardımcı olur.
Aşındırıcı ortamın özellikleri, öğütme verimliliğini güçlü bir şekilde etkiler. Daha büyük ortamlar daha fazla darbe enerjisi sağlar ve kaba besleme parçacıklarının kırılmasında daha etkilidir. Daha küçük ortamlar ise daha fazla temas noktası oluşturur ve genellikle ince öğütme ve daha dar bir parçacık boyutu dağılımı elde etme açısından daha iyidir.
Medya şekli de önemlidir. Küresel toplar yaygın olarak kullanılır çünkü öngörülebilir hareket ve aşınma desenleri sağlarlar, diğer şekiller ise belirli öğütme koşulları için tercih edilebilir. Ayrıca, değirmen içindeki toplam medya yükü, ne kadar öğütme hareketi gerçekleştiğini etkiler. Çok az medya çarpışma sıklığını azaltırken, fazla medya hareketi sınırlayabilir ve öğütülecek malzeme için alanı azaltabilir.
Optimize edilmiş medya ücreti, etki ve kaybı dengeler, verimli kırılmayı destekler ve gereksiz aşınmayı en aza indirir.
Besleme özellikleri, değirmen performansında başka bir önemli faktördür. Daha kaba bir besleme, parçalanması için daha fazla enerji gerektirir; bu da değirmenin o partikül boyutuna uygun şekilde tasarlanmamış olması durumunda genel öğütme verimliliğini düşürebilir. Çok kaba bir besleme ayrıca değirmeni aşırı yükleyebilir ve düzensiz öğütmeye yol açabilir.
Besleme hızı aynı derecede önemlidir. Malzeme değirmenlere çok hızlı giriş yaparsa, kalma süresi yeterli boyut küçültme için çok kısa olabilir. Eğer besleme hızı çok düşükse, değirmen kapasitenin altında çalışabilir ve enerji israf edebilir. Stabil ve kontrollü besleme, verimli çalışma için çok önemlidir.
Önceden kırma veya sınıflandırma, verimliliği artırmak amacıyla, değirmenin uygun boyut aralığında malzeme almasını sağlamak için sıkça kullanılır.
Islatma sınırında, sıvı veya macun yoğunluğu öğütme davranışını önemli ölçüde etkiler. Sıvı çok kalınsa, makine içinde hareket kısıtlanır, ortalama hareket ve taşıma verimliliği azalır. Çok seyreltilmişse, darbe kuvvetleri azaltılabilir ve makine öğütme şiddetini kaybedebilir.
Kuru öğütmede, nem içeriği benzer bir rol oynar. Aşırı nem, parçacıkların topaklanmasına, ortama ve çarklara yapışmasına ve etkili öğütmeyi azaltmasına neden olabilir. Uygun malzeme akışı, parçacıkların tıkanmadan veya yapışmadan değirmen boyunca hareket etmesini sağlayacak uygun dengeyi sağlamaya bağlıdır.
Yoğunluğu veya nemi kontrol etmek taşımayı iyileştirir, enerji kaybını azaltır ve daha homojen bir öğütme sağlar.
Motor dişlileri, kabuğu aşınmadan korumanın yanı sıra daha fazla iş yapar. Tasarımları, kırıcı ortalamasının yörüngesini, kaldırma hareketini ve pipeline içindeki genel hareketi etkiler. Yanlış profil ile tasarlanmış linerler, mediayı istenen yükseklikte kaldırmada başarısız olabilir ve darbe enerjisini sınırlar. Öte yandan, iyi tasarlanmış linerler, medyanın hareketini iyileştirir ve etkili kırılmayı teşvik eder.
İç geometrisi, kaldırıcı çubuklar ve odacık tasarımı dahil olmak üzere, malzeme ve ortamın etkileşimini de etkiler. Koruyucular aşındıkça, medyayı kaldırma yetenekleri azalır ve bu da zamanla öğütme verimliliğini kademeli olarak düşürebilir.
Rutin hat döşeme denetimi ve zamanında değiştirme, devamlı fabrika performansını korumak için önemlidir.
İkamet süresi, malzemenin değirmen içinde ne kadar kaldığını ifade eder. Bu parametre dikkatlice kontrol edilmelidir çünkü doğrudan nihai partikül boyutunu etkiler. İkamet süresi çok kısa olursa, parçacıklar istenilen inceliğe ulaşmadan değirmenden çıkabilir. Çok uzun olursa, malzeme aşırı öğütülebilir, enerji israf edilir ve istenmeyen ultra-ince parçacıklar oluşabilir.
Doğru oturma süresi, besleme boyutu, değirmen hızı, medya özellikleri ve hedef ürün spesifikasyonuna bağlıdır. Verimli öğütme, gereksiz fazla işlem yapmadan istenen boyut küçültmeyi sağlamak için yeterli enerji ve zamanı sağlamaktır.
Sınıflandırma sistemleri, ekranlar veya ayırıcılar gibi, genellikle değirmenlerle birlikte kullanılır ve büyük boyutlu malzemeleri geri döndürerek genel devre verimliliğini artırır.
Valfın fiziksel tasarımı da öğütme verimliliğini etkiler. Valfın çapı, ortam hareketi ve darbe enerjisini etkilerken, valfın uzunluğu oturma süresini ve öğütme derecesini etkiler. Daha büyük bir çap, enerji transferini artırabilirken, daha uzun bir valf, boyut azaltma şansını artırabilir.
Farklı değirmen konfigürasyonları, farklı uygulamalara uygundur. Örneğin, bilyalı değirmenler, çubuklu değirmenler ve karıştırıcı değirmenler her biri farklı öğütme mekanizmalarına dayanır. Malzeme ve üretim hedefi için doğru tür ve boyuttaki değirmeni seçmek, verimli işletme için önemlidir.
İyi işletilen bir değirmen bile, tasarımı öğütme görevine uygun değilse, kötü performans gösterecektir.
Öğütme optimizasyonunda en önemli noktalardan biri, değirmen parametrelerinin bağımsız olarak çalışmamasıdır. Bir değişkenin değiştirilmesi genellikle birkaçını etkiler. Değirmen hızını artırmak, medya boyutu, besleme hızı veya liner tasarımında ayarlamalar gerektirebilir. Çamur yoğunluğunun değiştirilmesi, oturma süresi ve kırılma davranışını değiştirebilir. Bu etkileşimler nedeniyle, verimlilik en iyi şekilde sistem genelinde bir yaklaşımla artırılır.
Dikkatli izleme, test ve süreç kontrolü, operatörlerin gerçek çalışma koşulları altında en iyi performansı sağlayan parametre kombinasyonunu belirlemelerine olanak tanır.
Değirmen parametreleri, enerjinin nasıl uygulandığını, parçacıkların nasıl hareket ettiğini ve malzemenin öğütme bölgesinde ne kadar kaldığını kontrol ederek öğütme verimliliğini etkiler. Hız, ortam özellikleri, besleme koşulları, çamur yoğunluğu veya nem, liner tasarımı, ikame süresi ve değirmen geometrisi performansı belirlemede önemli rol oynar.
Bu değişkenlerin optimize edilmesi, üretim hızını artırabilir, ürün kalitesini iyileştirebilir, enerji kullanımını azaltabilir ve ekipman aşınmasını azaltabilir. Parametreler birbirine yakın şekilde bağlı olduğundan, en etkili strateji tüm öğütme sistemini değerlendirmek ve malzeme, çalışma hedefleri ve işlem verilerine göre ayarlamaktır.
A: Geriye kazanım ve kalite üzerinde büyük ölçüde etkili olan birkaç değişken vardır: öğütme boyutu (serbest bırakma), pulpa yoğunluğu, reaktif tipi ve dozu, oturma süresi, pH ve — manyetik ayırma için — manyetik alan şiddeti ve besleme hızı. Birini değiştirmek, diğerlerini ayarlamadan genellikle işe yaramaz. En uygun ayarları bulmanın pratik yolu, yapılandırılmış bir test programıdır: gerçek cevheriniz üzerinde bir parametreyi tek başına değiştirin ve her noktada geri kazanımı ve kaliteyi ölçün. Bu tür parametre çalışmasını laboratuvar ve pilot testleri sırasında gerçekleştirir, ardından ayarları tesis tasarımına taşır ve devreye alma sırasında yeniden ayarlarsınız.
A: En önemli üç özellik şunlardır: Değerli mineralin sulfür mü yoksa oksit mi olduğu, kaya içinde ne kadar kaba veya ince dağıldığı ve hangi kaya mineralleri ile birlikte bulunduğu. Kaba ve yüksek yoğunluklu mineraller yerçekimi ayırmasına iyi yanıt verir; manyetik mineraller manyetik ayırmaya; ince sulfür mineraller ise flotasyona; oksit veya düşük kaliteli cevherler ise genellikle leaching'e uygundur. Birçok cevher aşamalı bir kombinasyon gerektirir. Çünkü aynı metal taşıyan iki yatak tamamen farklı davranabilir, bu yüzden akış diyagramı, benzer bir projeden değil, kendi cevherinizin test verilerinden oluşturulmalıdır.
A: Tek bir yöntem, genellikle değerli mineral içeren cevherlerde hem hedef iyileşmeyi hem de hedef kaliteyi yakalamakta zorluk yaşar; bu durumda, birleşik bir akış şeması gerekebilir — örneğin, kaba atıkları erken reddetmek için yerçekimi ön konsantrasyon, manyetik mineralleri çıkarmak için flotasyondan önce manyetik ayırma veya kademeli öğütme ve sınıflandırma ile minerallerin serbest kalmasını sağlamak. Ek devre maliyetlidir, ancak genellikle daha yüksek toplam iyileşme ve ton başına daha düşük reaktif ve enerji tüketimiyle karşılık bulur.
A: Kalın cevaplı cevherler standart işlemlere direnç gösterir — içinde altın içeren kükürt mineralleri, aşırı reaktif malzemeler, çözünmüş altını yeniden adsorbe eden karbonlu cevherler, kötü akışkanlaşan ince veya kil açısından zengin cevherler veya iyi yüzmeyen oksit cevherler. İşlem genellikle geleneksel devreye ek bir adım veya onun yerine bir adım ekler: daha ince öğütme, oksidasyon ön işlemi, kütleme veya flotasyondan leaching'e geçiş. Tanısal test çalışmalarıyla spesifik nedenin belirlenmesi esastır, çünkü her nedenin farklı bir çözüm yöntemi vardır ve yanlış olan kaynak israfına yol açar.
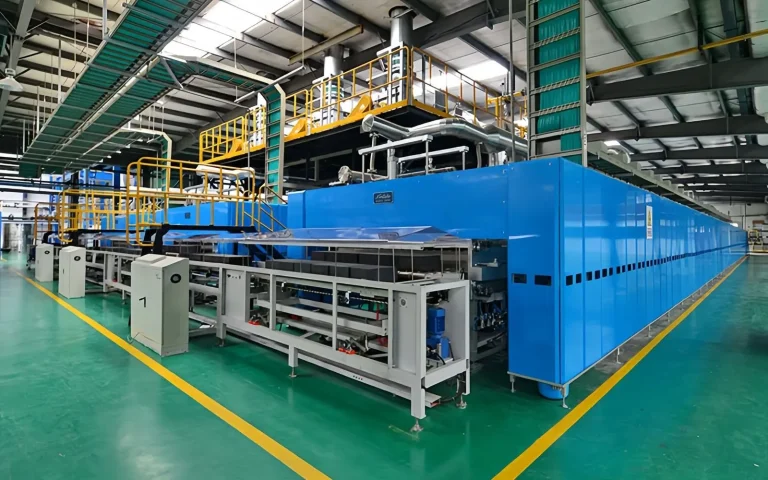
Yapay grafit anodu malzemeleri esas olarak yüksek kaliteli düşük kükürt içeriğine sahip petrol kokundan yapılmıştır.
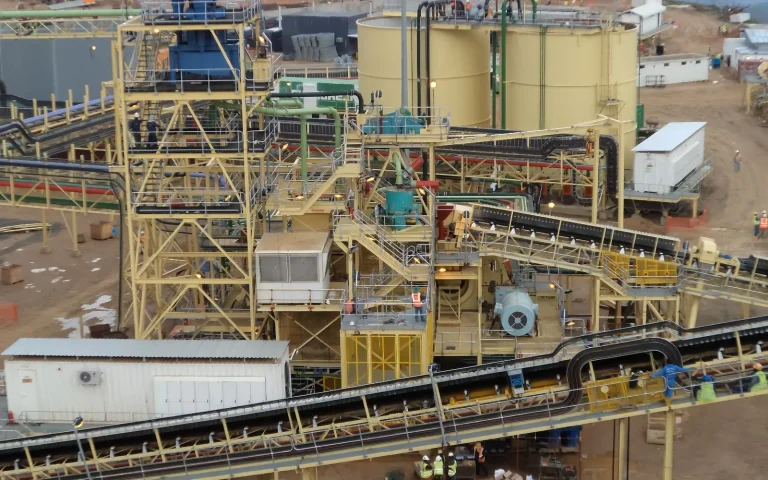
Flotasyon, altın cevheri işleme projesinde en popüler işleme yoludur. Çünkü flotasyon süreci…
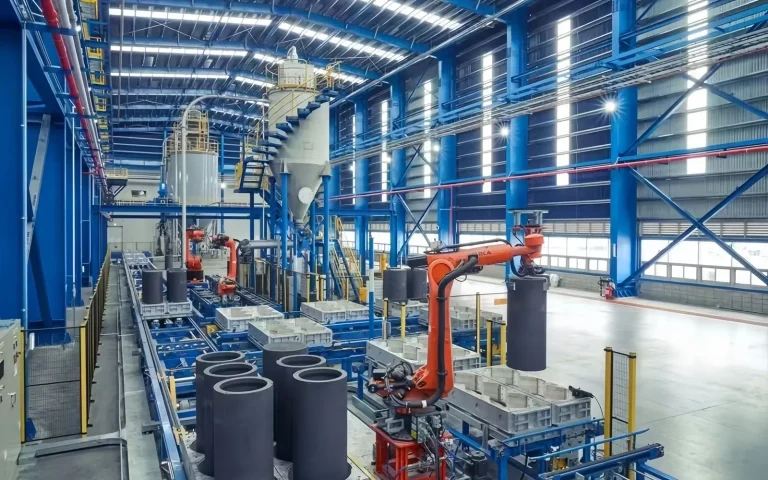
Grafit anot malzemesi üretiminin tamamını kapsayan çözümü, öğütme, şekillendirme, arıtma... gibi adımları içerir.

Ham Cevher: Nehir yatağından alüvyal altın cevheri Altın Derecesi: 0.8 g/t
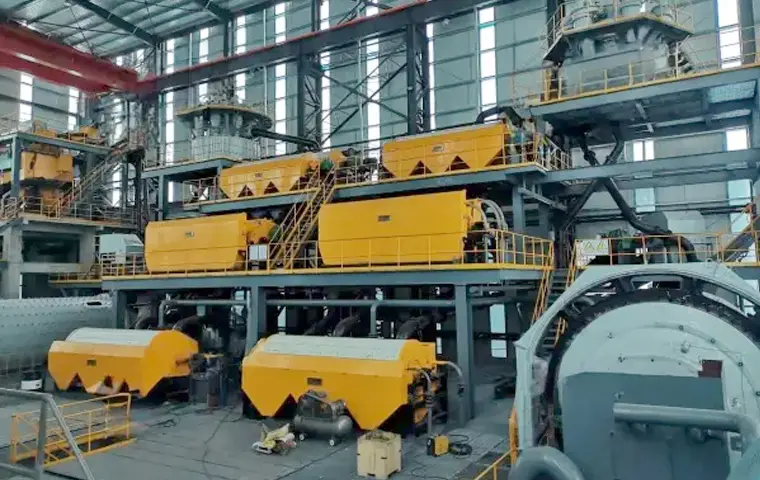
Ham Madde: Hematit Bantlı Magnetit Demir Kumu Demir Derecesi: %28-32 Son Ürün: Yüksek Dereceli Demir Konsantresi
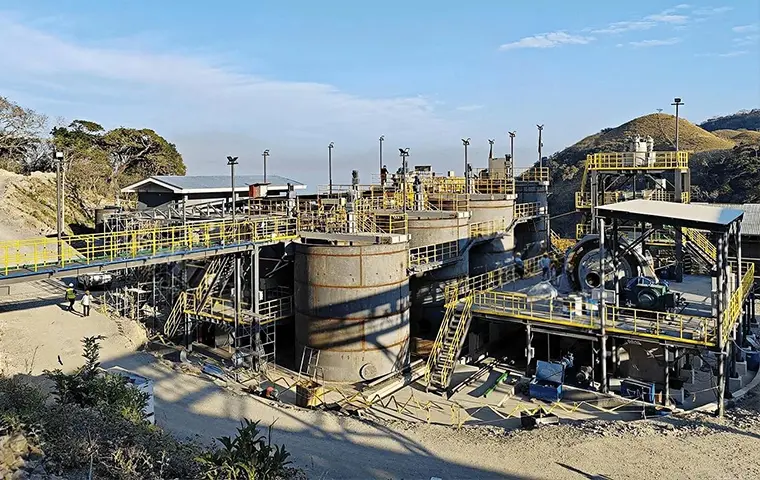
Ham Maden: Sülfürlü Tip Bakır Maden (Düşük kaliteli, heterojen) Yem Bakır Oranı: %0,45 Konsantre Bakır Oranı: %25
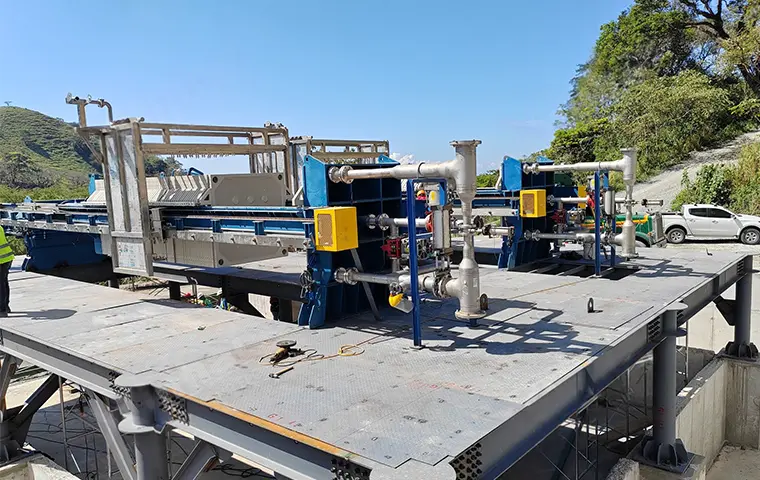
Ham Maden: Oksit ve Geçiş Altın Madenleri Altın Derecesi: 3.5 g/t Altın Kurtarma Oranı: %93
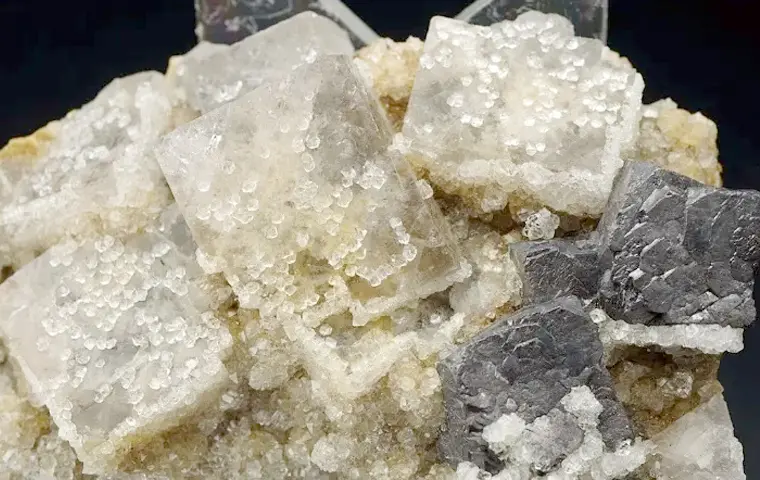
Hammadde: Galena (PbS) ve Florit (CaF₂) İçeren Polimetalik Cevher Kurşun Gradı: %3.5 Florit Gradı: %35
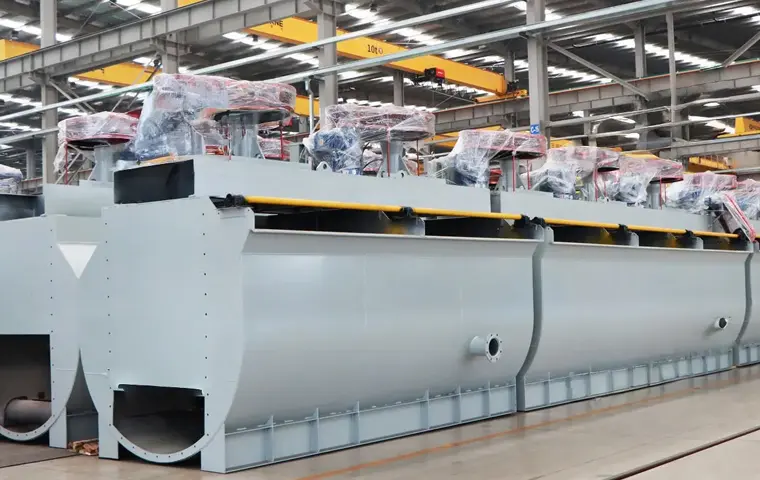
Ham Maden: Piritli Altınlı Sülfürlü Maden Altın Derişimi: 3.8 g/t Konsantre Derişimi: 42 g/t Au
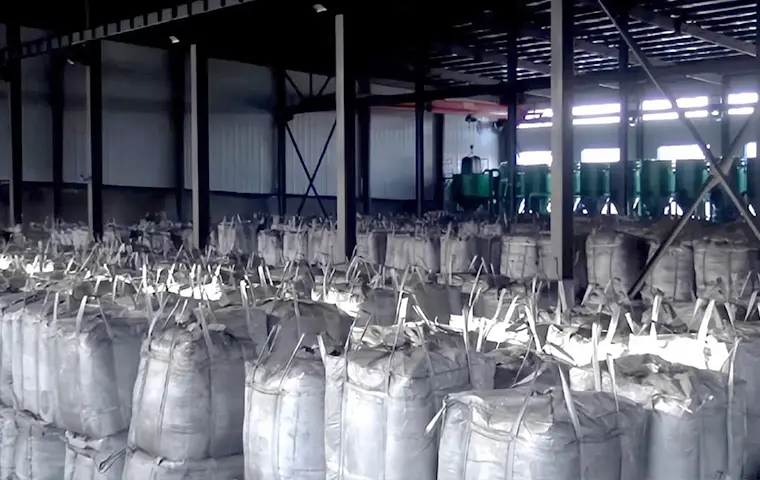
Hammade: Grafit Flotasyon Konsantresi (95% C) Proje Kapasitesi: Yılda 10,000 ton
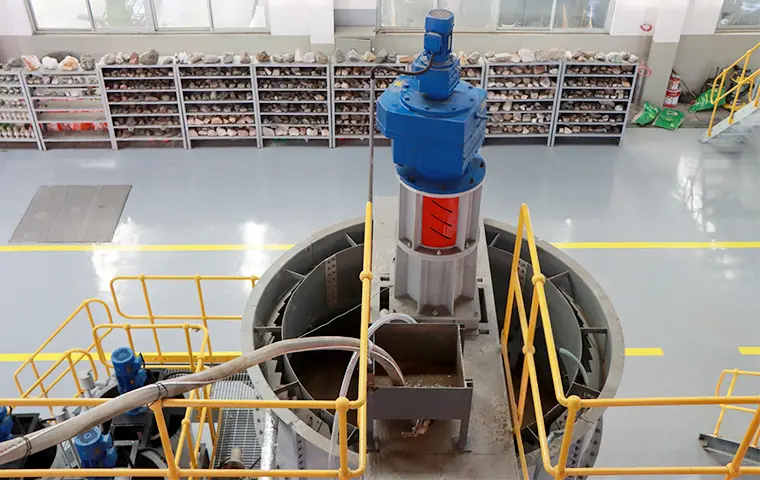
Ham Maden: Yüksek Silika Fosfat Maden P2O5 Derecesi: %22 SiO2 İçeriği: %35
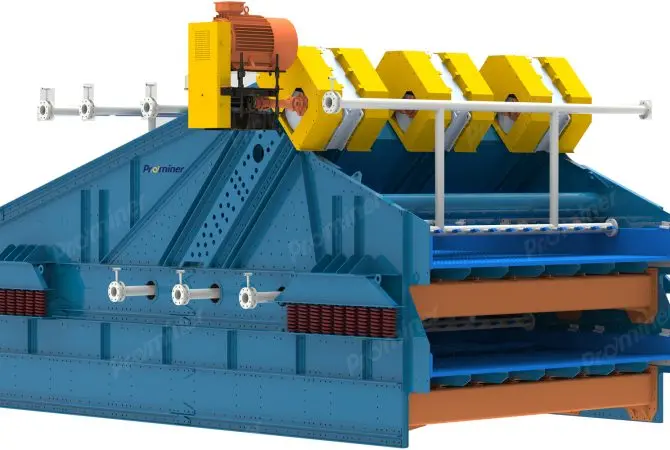
Prominer, mineral sınıflandırması, malzeme boyutlama, su giderme için her türlü lineer eleği sağlayabilir.
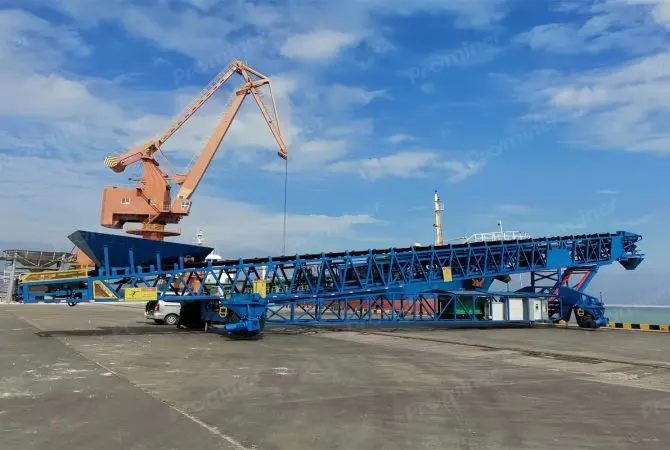
Mühendis ekibimiz mobil tip radyal yığıncı, yükleyici tasarlayıp üretebilir
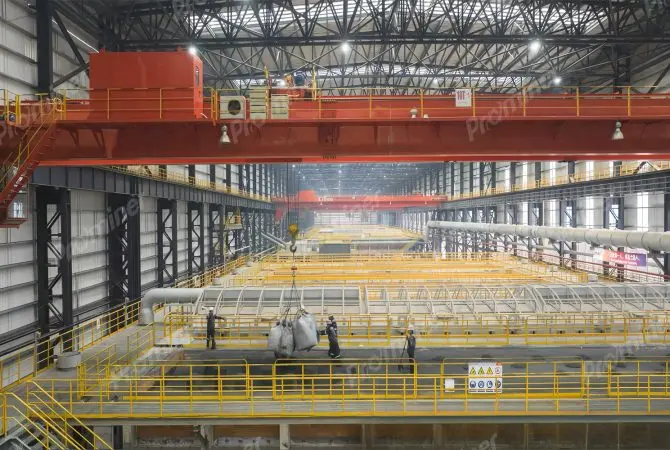
Karbon malzemesini değiştirmek için farklı tipte grafitizasyon fırını sağlayabiliriz
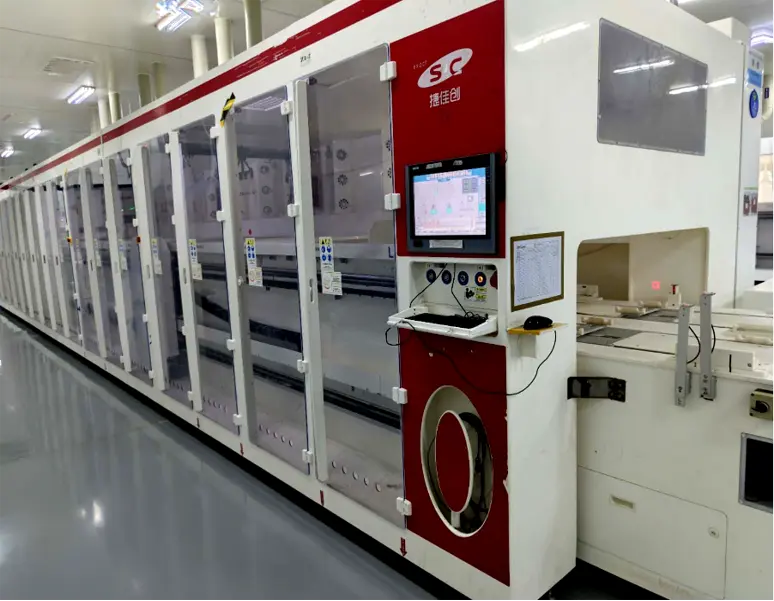
Örneğin: Bor difüzyon fırını, BSG giderme, Alkali parlatma makinesi, PE-POLY…
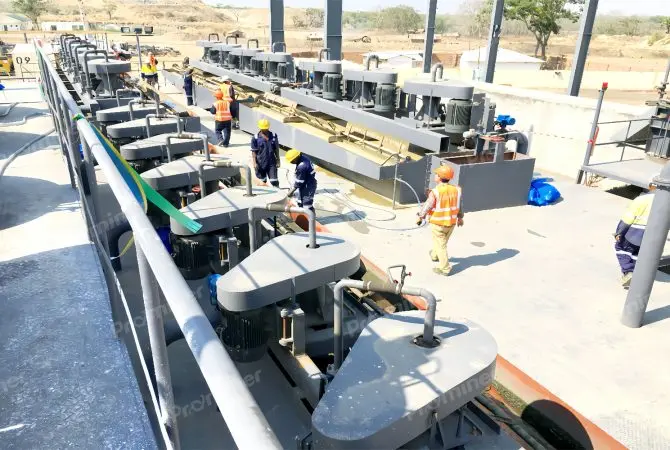
Prominer, SF serisi kendi kendine emişli flotasyon makinesi ve XCF/KYF serisi pnömatik flotasyon haznesi sağlayabilir
Ürünlerimiz ve çözümlerimiz hakkında daha fazla bilgi almak için lütfen aşağıdaki formu doldurun ve uzmanlarımızdan biri kısa süre içinde sizinle iletişime geçecektir.
Shandong Eyaletindeki 3000 TPD Altın Flotasyon Projesi
2500TPD Lityum Cevheri Flotasyonu Sichuan'da.
Fax: (+86) 021-58779592
Adres: Oda 606, Bina D3, Faz II, Chuansha İş Merkezi, 777 Long, Miaochuan Road, Pudong Yeni Bölgesi, Şanghay, Çin
Telif Hakkı © 2023. Prominer (Şanghay) Madencilik Teknolojisi A.Ş.