如何优化坦桑尼亚布尔索瓦地区每日 1200 吨金矿加工效率?
优化坦桑尼亚布尔索瓦地区每天处理1200吨黄金加工厂需要一个全面的方法。需要考虑技术、运营和环境因素。以下是提高效率的逐步指南:
进行详细的诊断流程审查
首先,全面审查整个处理电路,找出瓶颈。注意:
- 矿石特性分析原料的品位、硬度和矿物学性质。
- 物料搬运检查输送系统、破碎机、喂料机和堆料场,确保矿石流动顺畅,故障时间最少。
- 当前冶金性能评估恢复率、产量、试剂消耗、研磨粒度和尾矿损失。
优化粉碎(破碎和研磨)
碎矿通常是能耗最大的一步,也是金矿加工中的主要瓶颈:
- 矿石配比策略将不同硬度的矿石混合,以实现更一致的研磨效率。
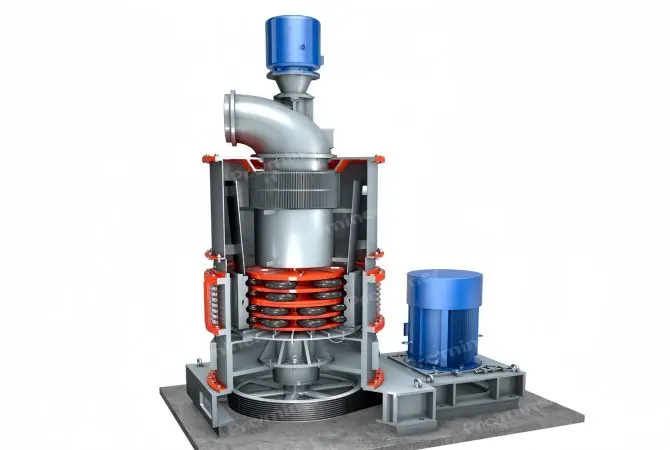
- 调整研磨介质的尺寸和装载量定期评估磨机衬板和研磨介质的消耗情况,以确保高效的粒度减小。
- 预浓缩(如适用)在磨矿之前,使用筛子和重力分离器(如重介质分离)去除脉石,提高能效。
- 改善粒子尺寸分布目标最佳研磨粒度(例如,根据金的释出粒度,P80为70到150微米)。
3. 升级您的选矿技术
- 重力选矿如果 free gold 可以回收,确保正确调节重力回收设备,如振台、克尔森浓缩器或跳汰机。
- 浮选优化微调试剂、pH值、气流和浆料密度,以提高金和相关硫化物的回收率。
- 氰化优化:
- 确保对氰化物浓度、pH值、浸取时间和氧气水平进行适当控制。
- 安装氧气发生器或喷吹系统,以提高浸取槽中的溶解氧水平。
- 持续的烦扰确保在浸出罐中均匀混合,并进行适当的浆料搅拌,以避免死区。
4. 废料管理与金提取效率提升
- 尾矿再处理评估尾矿样品的残余金含量。如具有经济可行性,安装额外的回收技术(例如重力浓选或氰化浸出)。
- 尾矿脱水安装过滤器或增稠剂以回收水用作再利用,减少淡水消耗和运营成本。
5. 使用先进的过程控制(APC)进行自动化
- 实时监控使用传感器和在线分析仪测量浆液密度、粒径、氰化物浓度和pH值等变量。
- 过程控制系统实现SCADA(监控与数据采集)或DCS(分布式控制系统),以实时精确控制磨矿、浸出和回收工艺。
6. 提高冶金回收率
- 几何冶金模型开发模型以预测矿石变化,并动态优化工厂参数。
- 添加碳浆法(CIP)或树脂浸泡法(RIL)工艺如果尚未采取措施,这可以通过吸附浸出浆中的金,显著提高金的回收率。
- 试剂回收通过采用AVR(酸化、挥发和回收)、离子交换或解毒单元等工艺,改善氰化物的回收。
7. 降低运营成本
- 降低能耗:在泵、输送机和球磨机上使用变频器(VFDs)。
- 优化员工培训:提升员工技能,减少停机时间,提高日常运营效率。
- 预防性维护:制定稳健的设备维护计划,例如对破碎机、球磨机和浸出槽进行维护,以防止意外故障。
8. 环境和社会考虑
由于坦桑尼亚有严格的法规(例如《矿业法》和环境法律):
- 确保尾矿处置系统符合安全标准,防止土地或水源污染。
- 重复利用工艺用水,及有效管理氰化物解毒系统。
- 与当地社区互动:支持本地合作伙伴关系,建立良好关系,这可以改善运营的稳定性。
9. 新技术的试点测试
考虑测试更新的技术,例如:
- 基于传感器的矿石分选用于研磨前的预浓缩和废料排除。
- 水冶金创新探索硫代硫酸盐浸出或其他适用的替代氰化物的方法。
10. 与专家合作
与第三方咨询公司或冶金测试实验室合作,优化现有的选矿流程图,并针对布尔索瓦的矿体,寻找更先进且具有成本效益的解决方案。
示例:流程路径优化
一个简化的黄金加工厂流程可能如下所示:
- 破碎和磨细:针对喂料颗粒大小进行了优化。
- 引力恢复(可选):适用于全磨金。
- 浮选或直接氰化:取决于金矿的性质。
- 浸出和吸附黄金采用优化的氰化物使用。
- 金属回收(电积/冶炼)提高拆线电路的效率。
优化的关键绩效指标测量
追踪以下指标以评估进展:
- 矿石吞吐量(每天吨数)
- 回收率(% 黄金提取率)
- 试剂消耗量(公斤/吨)。
- 设备的运营可用率(%)
- 能耗(千瓦时/吨)
- 废料和尾矿管理效率。
结论
通过采用多方面的方法——包括设备升级、工艺改进、先进的工艺控制以及注重可持续性——您可以优化布尔索瓦每天1200吨黄金加工运营。持续监控和适应性策略对于系统的长期效率至关重要。