
ग्रैफिटाइजेशन प्रक्रिया एक प्रक्रिया है जिसमें कार्बनयुक्त सामग्री को 2300~3000 ℃ तक गर्म किया जाता है, प्रतिरोध गर्मी का पूरा उपयोग करके, ताकि अव्यवस्थित कार्बन जो अव्यवस्थित परत संरचना में होता है, को क्रमबद्ध पत्थर की स्याही के क्रिस्टल संरचना में परिवर्तित किया जा सके। ग्रेफाइट क्रिस्टल संरचना परिवर्तन और परमाणु पुनर्व्यवस्था की ऊर्जा उच्च तापमान गर्मी उपचार से आती है। ताप उपचार के तापमान में वृद्धि के साथ, ग्रेफाइट परत के बीच की दूरी धीरे-धीरे घटती है, सामान्यतः 0.343 नैनोमीटर और 0.346 नैनोमीटर के बीच। जब तापमान 2500 ℃ पर पहुँचता है तो परिवर्तन महत्वपूर्ण होता है, और जब तापमान 3000 ℃ पर पहुँचता है, तो यह धीरे-धीरे धीमा हो जाता है, जब तक कि पूरा ग्रेफिटाइजेशन प्रक्रिया पूरी नहीं हो जाती। कृत्रिम ग्रेफाइट एनोड सामग्री ग्रेफिटाइजेशन उच्च तापमान उपचार के माध्यम से प्राप्त की जाती है, कार्बन संरचना को सफलतापूर्वक ग्रेफाइट संरचना में परिवर्तित किया जाता है और इसमें लिथियम बैटरी एनोड की संबंधित कार्यक्षमता होती है।
वर्तमान में, एनोड सामग्री ग्रेफिटाइजेशन की प्रक्रिया में उपयोग की जाने वाली भट्टी प्रकारों में मुख्य रूप से एचेसन ग्रेफिटाइजेशन भट्टी, आंतरिक श्रृंखला ग्रेफिटाइजेशन भट्टी, बॉक्स प्रकार की ग्रेफिटाइजेशन भट्टी और निरंतर ग्रेफिटाइजेशन भट्टी शामिल हैं, जिनमें से सबसे सामान्य एचेसन ग्रेफिटाइजेशन भट्टी है, और एक छोटे संख्या में आंतरिक श्रृंखला ग्रेफिटाइजेशन भट्टी का उपयोग किया जाता है। बॉक्स-प्रकार की ग्रेफिटाइजेशन भट्टी और निरंतर ग्रेफिटाइजेशन भट्टी हाल के वर्षों में विकसित नए भट्टी प्रकार हैं। बॉक्स-प्रकार की ग्रेफिटाइजेशन भट्टी तेजी से विकसित हो रही है, मुख्यतः एचेसन भट्टी के नवीनीकरण और आंशिक नए निर्माण के माध्यम से। निरंतर ग्रेफिटाज़ेशन भट्टी नई निर्मित है और अभी भी परीक्षण की प्रक्रिया में है, इसकी भट्टी प्रकार और प्रक्रिया पूरी तरह से परिपक्व नहीं हैं, और इसे व्यापक उपयोग के लिए कुछ समय लगेगा।
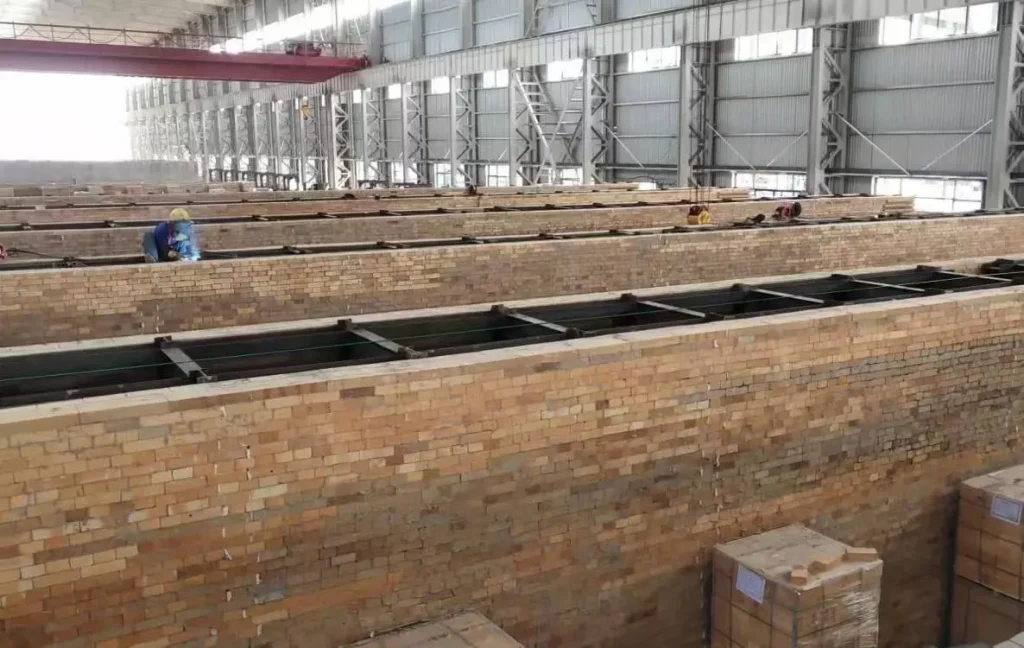
एचेसन भट्टी में कार्बन एनोड सामग्री को एकल छिद्र (1 छिद्र क्रूसिबल) क्रूसिबल में स्थापित किया जाता है, और फिर क्रूसिबल को ग्रेफिटाइजेशन भट्टी में लोड किया जाता है और प्रतिरोध सामग्री को प्रतिरोध के बीच स्थापित किया जाता है, और दोनों तरफ और शीर्ष आवरण को इन्सुलेशन सामग्री में लोड किया जाता है ताकि बिजली संचरण के माध्यम से ग्रेफिटाइजेशन पूरा किया जा सके। आंतरिक श्रृंखला ग्रेफिटाइजेशन भट्टी में कार्बन एनोड सामग्री को पोरोस क्रूसिबल (9 छिद्र क्रूसिबल) में स्थापित किया जाता है, और फिर क्रूसिबल को ग्रेफाइट भट्टी में श्रृंखला कनेक्शन मोड के माध्यम से सिर से सिर जोड़ा जाता है, और दोनों तरफ और ऊपरी आवरण को इन्सुलेशन सामग्री में लोड किया जाता है ताकि बिजली संचरण के माध्यम से ग्रेफिटाइजेशन पूरा किया जा सके। बॉक्स-प्रकार की ग्रेफिटाइजेशन भट्टी में कार्बन नकारात्मक सामग्री को सीधे बड़े बॉक्स में लोड किया जाता है जो पहले से कार्बन प्लेट या ग्रेफाइट प्लेट के साथ स्थापित होता है, और प्रतिरोध के रूप में कार्बन या ग्रेफाइट कवर प्लेट को जोड़ा जाता है, ऊपरी और दोनों तरफ के गर्मी प्रभावशीलता सामग्री को बिजली संचरण के माध्यम से ग्रेफिटाइजेशन में डाल दिया जाता है। निरंतर ग्रेफिटाइजेशन भट्टी में लगातार कार्बन एनोड सामग्री को ग्रेफिटाइजेशन भट्टी चैंबर में जोड़ा जाता है, उच्च तापमान ग्रेफिटाइजेशन के बाद ठंडा करके डिस्चार्ज किया जाता है।
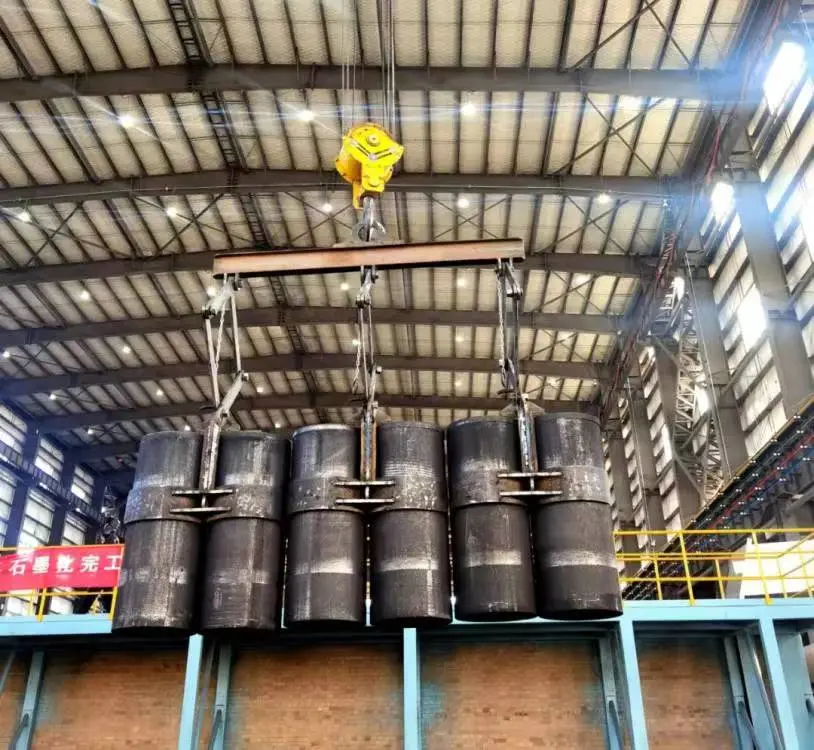
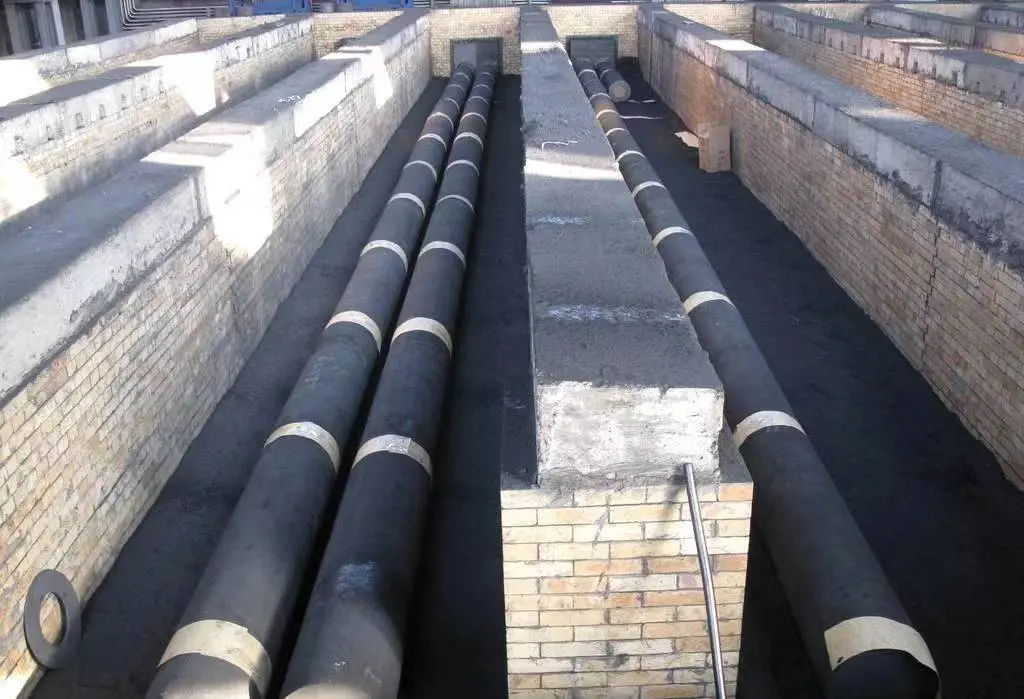
एनोड सामग्री की प्रोसेसिंग प्रक्रिया मुख्य रूप से दो प्रमुख कड़ियों में बांटी जाती है, ग्रेन्यूलेशन और ग्रेफिटाइजेशन, और इनमें से दोनों में उच्च तकनीकी बाधाएं हैं। ग्रेफिटाइजेशन के माध्यम से एनोड सामग्री विशेष रूप से एनोड सामग्री की विशिष्ट क्षमता को काफी हद तक बढ़ा सकती है, पहला प्रभाव, विशिष्ट सतह क्षेत्र, संकुचन घनत्व, विद्युत चालकता, रासायनिक स्थिरता जैसे प्रदर्शन संकेतक। इसलिए अच्छी ग्रेफिटाइजेशन तकनीक को नियंत्रित और स्वामित्व में लेना एनोड सामग्री की गुणवत्ता की गारंटी के लिए एक महत्वपूर्ण दृष्टिकोण है, क्योंकि बॉक्स-प्रकार भट्टी और निरंतर ग्रेफिटाइजेशन भट्टी तकनीक पूरी तरह से परिपक्व नहीं हैं। निम्नलिखित में ऐचिसन भट्टी और आंतरिक श्रृंखला ग्रेफिटाइजेशन भट्टी प्रक्रिया के बिंदुओं पर ध्यान केंद्रित किया गया है।
3.1 ऐचिसन भट्टी और आंतरिक श्रृंखला भट्टी (क्रूसिबल) की लोडिंग
3.1.1 भट्टी लोडिंग के दौरान वाष्पशीलता का समुचित संयोजन
When the temperature in the graphitization furnace rises to 200~1 000 ℃, a large number of volatiles will be discharged from the negative electrode in the furnace. If the volatiles cannot be discharged in time, it may lead to the accumulation of volatiles, which will cause the safety accident of the spraying furnace. When a large number of volatiles escape, volatiles combustion is not sufficient, will produce a large number of black smoke, resulting in environmental pollution or environmental accidents. Therefore, the following points should be paid attention to when loading the furnace:
(1) जब निगेटिव इलेक्ट्रोड भट्टी को स्थापित किया जाता है, तो यह आवश्यक है कि वाष्पशील सामग्री की मात्रा के स्तर के अनुसार उचित समुचित संयोजन किया जाए, ताकि पावर ट्रांसमिशन के दौरान वाष्पशील भागों के अत्यधिक घनत्व और संकेंद्रण से बचा जा सके;
(2) इन्सुलेशन सामग्री के शीर्ष पर उचित वायु छिद्र स्थापित किए जाने चाहिए ताकि प्रभावी रूप से निकलने का स्थान बने;
(3) पावर सप्लाई कर्व डिजाइन करते समय, वाष्पशील पदार्थ के संकेंद्रित डिस्चार्ज चरण में कर्व को उचित रूप से धीमा करने पर पूरा ध्यान देना आवश्यक है, ताकि वाष्पशील पदार्थ धीरे-धीरे निकल सके और पूरी तरह से जला सके;
(4) सहायक सामग्री का उचित चयन करें, सहायक कणों के आकार की संरचना को सुनिश्चित करें, सहायक सामग्री में 0~1 मिमी पाउडर की मात्रा को कम करें, सामान्यत: यह 10% से कम होनी चाहिए।
3.1.2 लोडिंग के समय भट्टी की प्रतिरोधिता समान होनी चाहिए
जब भट्ठी में ऋणात्मक इलेक्ट्रोड और प्रतिरोध सामग्री समान रूप से वितरित नहीं होती है, तो धारा कम प्रतिरोध वाले स्थान से प्रवाहित होगी, और बायस धारा की घटना घटित होगी, जिससे पूरी भट्ठी के ऋणात्मक इलेक्ट्रोड के ग्रेफाइटीकरण का प्रभाव प्रभावित होगा। इसलिए, भट्ठी को लोड करते समय निम्नलिखित बिंदुओं पर ध्यान देने की आवश्यकता है:
(1) भट्टी को लोड करते समय, प्रतिरोध सामग्री को भट्टी कक्ष के सिर से लेकर पूंछ तक लम्बी रेखा में निकाला जाना चाहिए ताकि छोटे कणों या बड़े कणों का संकेंद्रण से बचा जा सके;
(2) एक ही भट्टी में पुराने और नए क्रूसिबल को भी उचित समुचित संयोजन की आवश्यकता होती है, नई क्रूसिबल को एक परत के साथ और पुरानी क्रूसिबल को एक परत के साथ डालने से बचना चाहिए;
(3) साइड वॉल सामग्री में प्रतिरोध सामग्री के संपर्क से बचें।
3.2 एचेसन भट्टी और आंतरिक श्रृंखला भट्टी पावर सप्लाई
3.2.1 एनोड सामग्री के लिए पावर ट्रांसमिशन के दौरान पावर कर्व फॉर्मुलेशन का आधार
According to the different quality requirements of the cathode material, it can be divided into low temperature material (2 800 ℃), medium temperature material (2 950 ℃), high temperature material (3 000 ℃), but the graphitization high temperature treatment process is generally between 2 250 ℃ and 3 000 ℃, in order to make all positions in the furnace reach the required temperature, it is necessary to keep in the high temperature process for a period of time. In order to ensure the uniformity of temperature in the furnace, usually due to different furnace type, need to keep different time, general high temperature keep for 6~30 h, in the process of power transmission to prevent the furnace resistance rebound need to keep 3~6 h. The specific situation needs to be explored and formulated according to the following technical points.
(1) भट्टी के कोर, एनोड सामग्री, प्रतिरोध सामग्री, क्रूसिबल, भट्टी लोडिंग मात्रा आदि के अनुसार विभिन्न हीटिंग कर्व चुनें;
(2) भट्टी में एनोड सामग्री और प्रतिरोध सामग्री के वाष्पशीलता के अनुसार अलग-अलग कर्व चुनने चाहिए। यदि वाष्पशीलता अधिक है, तो धीमे हीटिंग कर्व का चयन किया जाना चाहिए; अन्यथा, तेजी से एक का चयन किया जाना चाहिए;
(3) जब भट्टी में एनोड सामग्री और प्रतिरोध सामग्री का राख सामग्री अधिक हो या एनोड सामग्री अपेक्षाकृत ग्रेफिटाइजेशन में कठिन हो, तो पावर ट्रांसमिशन समय को उचित रूप से बढ़ाना चाहिए।
3.2.2 एनोड सामग्री पावर ट्रांसमिशन प्रक्रिया को भट्टी में इंजेक्शन दुर्घटनाओं से रोकने के लिए
क्योंकि एनोड सामग्री पाउडरयुक्त सामग्री है, वाष्पशीलता उच्च होती है और इसे न निकालना आसान होता है, आर्क उत्पन्न करना और उच्च वाष्पशीलता के कारण भट्टी में दुर्घटना होना आसान होता है, विशिष्ट संचालन प्रक्रिया को निम्नलिखित बातों पर ध्यान देने की आवश्यकता है:
(1) जब एनोड सामग्री एचेसन भट्टी में स्थापित होती है, प्रतिरोध सामग्री को ऊँचा करना चाहिए ताकि पावर ट्रांसमिशन के दौरान क्रूसिबल के बीच निलंबित प्रतिरोध सामग्री के कारण आर्क से बचा जा सके;
(2) आंतरिक श्रृंखला भट्टी के नकारात्मक सामग्री का विस्थापन परिवर्तन मुख्य रूप से पावर ट्रांसमिशन की प्रक्रिया में कम होता है। इसलिए, जब नकारात्मक सामग्री भट्टी में स्थापित होती है, तो हाइड्रोलिक सिलिंडर का स्ट्रोक सुनिश्चित करना चाहिए कि पावर ट्रांसमिशन की प्रक्रिया में स्ट्रोक और पर्याप्त दबाव हो, ताकि दबाव की कमी के कारण आर्क स्प्रे भट्टी दुर्घटना से बचा जा सके;
(3) दोनों भट्टी प्रकारों के लिए मोटे कणों और कम वाष्पशीलता वाली सामग्री का चयन किया जाना चाहिए;
(4) पावर ट्रांसमिशन की प्रक्रिया में, भट्टी में स्थानीय हीटिंग मौजूद है या नहीं, इस पर ध्यानपूर्वक नजर रखनी चाहिए;
(5) पावर ट्रांसमिशन की प्रक्रिया में, यह सुनिश्चित करने के लिए ध्यानपूर्वक देखना आवश्यक है कि क्या भट्टी के शीर्ष और भट्टी की दीवारों में क्रॉस फायर की घटना है;
(6) विद्युत संचरण की प्रक्रिया में, यह आवश्यक है कि भट्टी में कम गर्जन है या नहीं, इस पर ध्यान दिया जाए;
(7) पावर ट्रांसमिशन की प्रक्रिया में वर्तमान में बड़े उतार-चढ़ाव पर ध्यान देना आवश्यक है।
यदि (4)-(7) फेनोमेंन पावर ट्रांसमिशन की प्रक्रिया में होता है, तो बिजली को समय पर काट देना चाहिए ताकि भट्टी इंजेक्शन दुर्घटना की संभावना से बचा जा सके।
3.3 कोलिंग और बेकिंग
(1) ग्रेफाइटीकरण कोलिंग की प्रक्रिया में, एनोड सामग्री को पानी डालकर ज़बरदस्ती ठंडा नहीं किया जा सकता, बल्कि सामग्रियों को परत दर परत ग्रब बकेट या सक्शन डिवाइस से पकड़कर प्राकृतिक रूप से ठंडा किया जा सकता है।
(2) एनोड सामग्री का क्रूसिबल लगभग 150 ℃ पर सर्वोत्तम है, इसलिए क्रूसिबल को जल्दी निकालना चाहिए, क्योंकि उच्च तापमान के कारण एनोड सामग्री का ऑक्सीडेशन होता है, विशिष्ट सतह क्षेत्र बढ़ता है, जिससे क्रूसिबल ऑक्सीडेशन क्षति की लागत भी बढ़ती है। क्रूसिबल को बहुत देर से निकालने से कैथोड पाउडर सामग्री भी ऑक्सीडाइज़ हो जाएगी, विशिष्ट सतह क्षेत्र बढ़ जाएगा, उत्पादन चक्र लंबा हो जाएगा और लागत बढ़ जाएगी।
(3) 3000 ℃ पर ग्रेफाइटाइजेशन के उच्च तापमान के तहत, तत्व सी को छोड़कर सभी तत्व वाष्पीकृत और डिस्चार्ज हो जाते हैं। हालांकि, कैथोड की सतह पर शीतलन प्रक्रिया सोखना में अशुद्धियों की एक छोटी मात्रा अभी भी होगी, क्रूसिबल सतह किसी न किसी कठोर खोल, उच्च राख, उच्च वाष्पशील पदार्थों की एक परत का निर्माण करेगी और अधिक कठोर खोल सामग्री बनाती है। कम राख और कम वाष्पशील एक्सीसिएंट्स का चयन इसी कारण से किया जाता है।
(4) इंडेक्स में कठोर खोल सामग्री और योग्य एनोड सामग्री के प्रदर्शन के बीच बड़ा अंतर है, इसलिए जब क्रूसिबल को निकाला जाता है, तो पहले 1~5 मिमी मोटी कठोर खोल सामग्री को अलग से संग्रहित और स्टोर करने के लिए हटाना आवश्यक है, और सामान्यतः चिकनी सतह के साथ योग्य सामग्री को एकत्रित किया जाता है, इसे टन बैग में रखकर संग्रहित और ग्राहकों को वितरित किया जाता है।
हमारे उत्पादों और समाधानों के बारे में अधिक जानने के लिए, कृपया नीचे दिया गया फ़ॉर्म भरें और हमारा कोई विशेषज्ञ शीघ्र ही आपसे संपर्क करेगा
शैंडोंग प्रांत में 3000 टीपीडी सोना फ्लोटेशन प्रोजेक्ट
सिचुआन में 2500 टीपीडी लिथियम अयस्क फ्लोटेशन
Fax: (+86) 021-58779592
पता: कमरा ६०६, बिल्डिंग D3, चरण II, चूआंशा बिज़नेस सेंटर, ७७७ लंबा, मियोकुआन रोड, पुडोंग न्यू एरिया, शंघाई, चीन
कॉपीराइट © 2023. प्रोमिनर (शंघाई) माइनिंग टेक्नोलॉजी कं, लिमिटेड।


