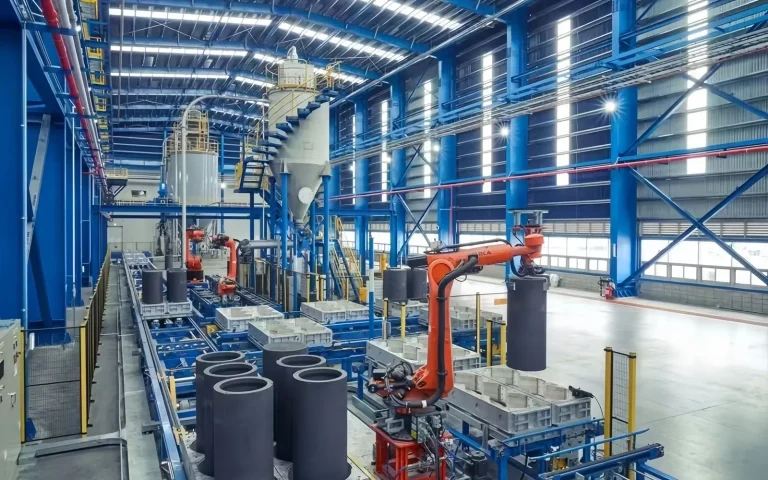
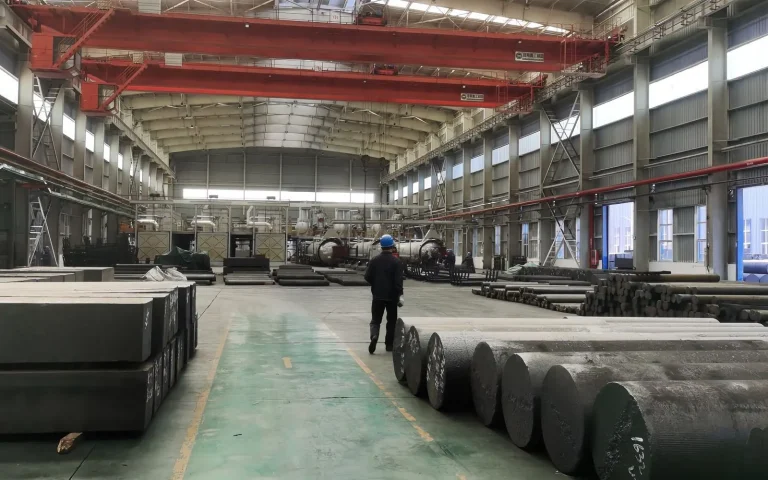
超高功率石墨电极主要用于钢熔炼行业的超高功率电弧炉

设计和优化浮选流程是提高矿物回收率、精矿品位以及整体选矿厂性能的最关键步骤之一。一个设计合理的流程不仅仅是将有价值的矿物与废石分离,还能帮助稳定操作、降低药剂消耗、改善经济效益,并适应随着时间矿石特性变化带来的挑战。
由于浮选受许多相互作用的变量影响,包括矿石矿物组成、释出粒度、浆液化学性质、设备配置和操作策略,因此,成功的回路设计既需要合理的工程原则,也需要持续的优化。
浮选电路设计的第一步是充分了解矿体及其冶金行为。如果基于对原料的不完整了解,没有任何电路能够稳定地实现良好的回收率。
这个阶段通常包括:
详细的矿石特性研究有助于确定该材料是否适合简单的散料浮选、选择性浮选、反浮选或更复杂的多阶段工艺。
在选择设备或安排单元之前,工厂必须明确“更佳回收”在实际操作中的具体含义。在一些操作中,优先考虑的是贵重矿物的最大回收率。在另一些情况下,精矿品位、杂质排除或药剂成本可能更为重要。
关键目标可能包括:
明确的目标使工程师能够更好地进行粗制、清洗、回收、重磨和循环的决策。
浮选回路的布局直接影响回收率和品位。大多数回路都围绕以下几个阶段的组合构建:
最佳配置取决于矿石的复杂程度和分离的难度。简单的矿石可能对基本的粗选-精矿-捡选设置反应良好。更复杂的矿石可能需要:
一个优秀的电路在恢复和分级之间取得平衡,而不引入过度的复杂性或循环负荷。
研磨和浮选密切相关。如果矿石太粗,宝贵的矿物可能被夹在脉石中而无法浮起。如果太细,泥浆会降低浮选效率,增加药剂需求,并影响泡沫的稳定性。
优化研磨粒度:
目标并不是仅仅追求最细的研磨,而是追求既经济又能充分释放矿物以实现有效浮选的研磨程度。
设备的选择在浮选回路的效率中起着关键作用。槽类型、尺寸、气体分散能力、泡沫处理以及停留时间都影响冶金性能。
重要设备考虑因素包括:
在确定浮选槽的尺寸时,工程师必须确保目标矿物有足够的停留时间以实现浮选。尺寸过小的槽可能会牺牲回收率,而尺寸过大的槽则可能增加成本并降低操作的灵活性。
设备也应与矿石的性质相匹配。例如,慢浮的矿石可能需要更长的停留时间,而易碎矿石则需要温和处理,以避免产生过多的细粉。
试剂是浮选性能的核心。合适的捕收剂、起泡剂、调节剂、激活剂和抑制剂的组合,决定了哪些矿物会浮起,哪些矿物会留在泥浆中。
强试剂策略包括:
纸浆的化学性质必须严格控制,因为pH值、溶解离子、水质或氧化条件的微小变化都可能导致回收率和浓缩品级的明显变化。
优化通常包括实验室测试、试点试验和持续的工厂调整,以确定最稳定且具有成本效益的试剂方案。
高负荷吸拉并不总是意味着更好的性能。吸入过多的物料进入泡沫会稀释精矿品位并增加下游清洗阶段的负担。吸得太少则可能使有价值的矿物留在尾矿中。
有效控制大规模拉动的方法:
泡沫行为为浮选性能提供了宝贵的实时洞察。操作员通常使用目视检查、摄像头和先进的控制系统来监测泡沫的大小、颜色、质地和移动性。
一个效率低下的浮选回路可能会因为中间产品的循环过多或对中间流的处理不当而导致性能下降。大量的循环负荷会使回路不稳定,缩短有效停留时间,并增加能量和药剂成本。
减少内部损耗:
一个更简单、更平衡的电路通常比一个管理不善的回收较多的复杂电路表现得更好。
浮选流程的设计应始终以试验工作为基础,而非假设。实验室和中试规模的测试提供了预测矿石在大规模工厂中表现所需的数据。
有用的测试程序包括:
这些测试有助于估算恢复率、分级、试剂用量、停留时间和循环负荷的运行情况。它们还可以降低安装一个在理论上表现良好但在实际操作中表现不佳的电路的风险。
即使是设计良好的浮选回路,没有适当的监控和控制也可能表现不佳。浮选具有动态性,进料条件可能会迅速变化。仪器仪表有助于工厂在回收率下降之前做出反应。
有用的控制工具包括:
自动控制可以通过实时调整空气、药剂用量、浆料水平和泡沫深度来提高稳定性。这减少了操作员的变异性,并有助于使电路保持在更接近最佳工作点的状态。
只有在持续一致地衡量绩效时,才能进行优化。工厂应跟踪反映冶金和运营效率的关键绩效指标。
常见的漂浮关键绩效指标包括:
趋势分析可以揭示在日常操作中容易被忽视的逐步绩效下降。定期审查和工厂调查也有助于发现改进的机会。
许多浮选流程是围绕平均矿石条件设计的,但实际上,矿体很少长时间保持平均状态。硬度、矿物组合、氧化状态、粘土含量和头矿品位的变化,都可能影响浮选反应。
为了更好地应对变异性:
在不同条件下表现稳健的电路通常比仅为狭窄供电范围优化的电路具有更好的长期恢复能力。
人为因素和维护操作对浮选结果具有重大的影响。即使是最好的流程设计,也可能失败,如果操作人员不了解工艺流程或设备性能下降。
最佳实践包括:
稳定的运行依赖于技术设计和纪律执行。
浮选优化不是一次性的活动。随着矿石条件、生产目标和市场需求的变化,回路必须重新评估和调整。
持续改善方法包括:
在多个方面的小幅改进,随着时间的推移,能够带来恢复和盈利的显著提升。
设计和优化浮选回路以实现更好的回收率,需结合矿物学理解、合理的回路配置、适当的设备选择、药剂优化和强有力的工艺控制。最成功的回路不仅仅是设备最多的,而是那些与矿石匹配得良好、以可靠数据进行管理的回路。
通过了解矿石特性、设定明确的冶金目标、控制磨矿粒度和浆料化学性质、减少内部损失以及致力于持续优化,工厂可以提高回收率和精矿质量,同时控制运行成本。
A:一小部分变量主导了回收率和品位的变化:磨矿细度(解离程度)、浆料密度、药剂类型及剂量、停留时间、pH值,以及对于磁选来说,磁场强度和给料速率。改变其中一个参数而不调整其他参数通常会适得其反。找到最佳参数的实用方法是进行结构化的测试方案:在实际矿石上逐一改变一个参数,并在每个点测量回收率和品位。我们在实验室和试点测试中进行这种参数研究,然后将这些设定应用到选厂设计中,在调试过程中进行重新调优。
A:最重要的三个性质是:有价值的矿物是硫化物还是氧化物、它在伴矿中的分散是粗颗粒还是细颗粒,以及伴矿矿物的类型。粗大且密度高的矿物适合重选;磁性矿物适合磁选;细硫化物矿物适合浮选;氧化物或低品位矿石则常用浸出。许多矿石需要多步联合处理。由于同一种金属的两个矿床表现完全不同,选矿流程必须根据你的矿石的测试数据来制定,而不能照搬类似项目的流程。
当矿石含有多种有价值矿物、粒度范围较宽或伴随难处理的伴生矿时,单一的方法很少同时达到目标回收率和目标品位。此时,采用组合工艺流程是合理的——例如,利用重力预选提前剔除粗废矿;在浮选前进行磁选以除去磁性矿物;或采用分阶段磨矿和分类以逐步释放有价值矿物。增加的流程成本更高,但通常通过提高整体回收率以及降低每吨药剂和能耗来获得回报。
A:难选矿石抗常规处理中矿—镀金在硫化矿物中,消耗过量药剂的矿石,碳质矿石会重新吸附溶解的金,细矿或粘土丰富的矿石严重泥化,或氧化矿浮选效果差。处理通常在传统回路之前或替代步骤中加入一项:更细的磨矿、氧化预处理、焙烧,或将浮选转变为浸出。通过诊断性测试确定具体原因非常重要,因为每种原因对应不同的解决方案,错误的方案会造成资本浪费。

如需了解更多关于我们产品和解决方案的信息,请填写以下表格,我们的一位专家将尽快与您联系
Fax: (+86) 021-58779592
地址: 上海市浦东新区苗川路777号川沙商务中心D3栋二期606室
版权 © 2023. 与石(上海)矿业科技有限公司