

Fornire la soluzione completa per la fabbricazione di materiali anodici di grafite, inclusi macinazione, formatura, purificazione...
/
/
Quali sfide sorgono nella flottazione di solfuri per i minerali di ossido di rame?

Le miniere di ossido di rame rappresentano una sfida unica nell'estrazione mineraria, specialmente quando vengono applicati metodi convenzionali di flottazione di solfuri. Mentre la flottazione di solfuri è altamente efficace per minerali come la calcopirite e la bornite, i minerali di ossido di rame si comportano in modo molto diverso a livello superficiale. Di conseguenza, i metallurgisti spesso riscontrano recuperi ridotti, scarsa selettività e prestazioni instabili dell'impianto nel tentativo di trattare minerali contenenti ossido tramite questo metodo.
La sfida principale inizia con la mineralogia stessa. La flottazione dei solfuri si basa sull'idrofobicità naturale o attivata dei minerali di solfuro, che rispondono bene ai collettori di solfuro comuni come gli xantati. I minerali di ossido di rame, tra cui malachite, azurite, chrysocolla, cuprite e tenorite, non galleggiano naturalmente nello stesso modo.
Le loro superfici sono più reattive con l'acqua e gli ioni disciolti, il che rende l'adsorbimento del collettore meno diretto. Questo significa che i minerali di ossido spesso non si attaccano in modo efficiente alle bolle d'aria a meno che la superficie non venga modificata prima, solitamente tramite sulfidizzazione.
Una delle questioni più importanti nella flottazione degli ossidi di rame è la scarsa risposta ai lucidanti tradizionali. Gli xantati e i lucidanti solfuro correlati di solito funzionano bene sui minerali di solfuro, ma gli ossidi di rame spesso mostrano un adsorbimento limitato o incoerente.
Senza una preparazione adeguata della superficie, la cinetica di flottazione dei minerali di ossido è lenta e i recuperi rimangono bassi. Anche quando vengono aggiunti collector in dosi più elevate, le prestazioni potrebbero non migliorare significativamente e un consumo eccessivo di reagenti può creare costi operativi aggiuntivi e complicazioni a valle.
Per rendere i minerali di ossido di rame adatti alla flottazione di solfuri, gli operatori spesso utilizzano agenti di solfurazione come il solfuro di sodio o il idrosolfuro di sodio. Questo processo cerca di creare una superficie simile a un solfuro sul minerale di ossido in modo che i collettori di solfuro possano adsorbirsi.
Tuttavia, la sulfidizzazione è difficile da controllare. Se si aggiunge troppo poco reagente sulfide, la superficie del minerale rimane insufficientemente attivata. Se si aggiunge troppo, la chimica della pulpa può diventare instabile e gli ioni sulfuro in eccesso possono in realtà deprimere la flottazione. Mantenere la giusta дозione di reagente, il tempo di condizionamento e le condizioni redox è quindi una sfida operativa importante.
I mineralI di ossido di rame sono raramente uniformi. I diversi minerali di ossido rispondono in modo diverso alla sulfidizzazione e ai reagenti di flottazione. La malachite può galleggiare abbastanza bene sotto condizioni ottimizzate, mentre la chrysocolla è spesso molto più difficile da recuperare a causa della sua struttura complessa e della tendenza a formare fanghi.
In molti depositi, i minerali di ossido sono mescolati con solfuri, minerali gangliari, argille, ossidi di ferro e superfici weathered. Questo genera un circuito di alimentazione altamente variabile che può causare fluttuazioni nelle prestazioni della flottazione da una zona mineraria all'altra. Uno schema di reagenti che funziona per un insieme mineralogico può fallire in un altro.
Le sali di ossido spesso richiedono più reagenti rispetto alle sali di solfuro. Agenti sulfidizzanti, collettori, dispersanti, modificatori di pH e talvolta reagenti chelanti o attivanti potrebbero essere necessari per ottenere un recupero accettabile. Ciò aumenta i costi di esercizio e può rendere il processo meno conveniente.
I minerali gangue possono anche consumare reagenti in modo non produttivo. Argille, carbonati e minerali contenenti ferro possono interferire con l'azione del reagente, riducendo la selettività e costringendo gli operatori a utilizzare dosi ancora più elevate per mantenere le prestazioni.
Molti minerali di ossido di rame generano grandi quantità di finissimi e fumi durante la frantumazione e la macinazione. Queste particelle molto fini creano diversi problemi nella flottazione. Possono rivestire le superfici dei minerali preziosi, bloccare l'adsorbimento dei collettori e ridurre l'efficienza dell'attaccamento bolle-polvere.
Le particelle fini tendono anche a presentare scarse cinetiche di flottazione, specialmente se sono altamente idratate o disperse nel pulpa. Nei sistemi di mineralizzazione di roccia ossidata, le incrostazioni di fine sono particolarmente problematiche perché possono mascherare superfici già difficili da flottare e contribuire a una minore qualità del concentrato.
La flottazione dell'ossido di rame è altamente sensibile alla chimica della pasta. Parametri come il pH, l'ossigeno disciolto, il potenziale redox, la qualità dell'acqua e gli ioni metallici disciolti possono influenzare tutti il successo della sulfidizzazione e dell'adsorbimento del collettore.
Ad esempio, un'ossidazione eccessiva, sali disciolti o ioni concorrenti possono ostacolare la formazione di uno strato di solfuro efficace sui minerali ossidati. Le variazioni nella composizione dell'acqua di processo possono quindi portare a comportamenti di flottazione incoerenti, in particolare in operazioni che riciclano estensivamente l'acqua.
Un'altra sfida importante è separare i minerali di ossido di rame dalla ganga. Poiché i minerali di ossido spesso richiedono schemi di reagenti aggressivi per la flottazione, anche i minerali di ganga indesiderati possono essere attivati o intrappolati nella schiuma. Ciò riduce la qualità del concentrato e può causare penalizzazioni nella fusione o nella raffinazione.
Gangue carbonatica, silicati, argille e ossidi di ferro possono essere particolarmente problematici. Raggiungere sia un'alta resa che una buona qualità del concentrato è spesso molto più difficile con le rocce di ossido rispetto alle rocce di solfuro primario.
Molti giacimenti di rame contengono minerali miscelati con sia ossidi che solfuri, specialmente nelle zone di transizione tra il minerale alterato e quello primario. Questi minerali sono tra i più difficili da trattare perché i minerali di solfuro e ossido possono richiedere condizioni di flottazione diverse per un'estrazione ottimale.
Un insieme di reagenti progettato per i solfuri può trascurare il recupero degli ossidi, mentre condizioni ottimizzate per gli ossidi possono compromettere la flottazione dei solfuri. Bilanciare il trattamento di entrambi i tipi di minerali in un singolo circuito richiede spesso una fase di preparazione accurata, l'aggiunta selettiva di reagenti o anche percorsi di elaborazione separati.
Poiché la flottazione del minerale di ossido è così dipendente dalla mineralogia, dal controllo dei reagenti e dalla chimica dell'acqua, le prestazioni dell'impianto possono diventare instabili. Piccoli cambiamenti nella composizione del carico o nelle condizioni operative possono causare grandi variazioni nel recupero e nella qualità del concentrato.
Questa instabilità rende il controllo del processo più difficile e aumenta la necessità di un monitoraggio mineralogico dettagliato, ottimizzazione dei reagenti e competenza operativa. Gli impianti che lavorano minerali contenenti ossido di rame spesso richiedono controlli e aggiustamenti più frequenti rispetto agli impianti che trattano minerali di solfuro semplici.
Alcuni minerali di ossido di rame rimangono difficili da recuperare anche con una sulfidizzazione ben gestita. La crisocolla è un esempio comune, poiché può avere una struttura cristallina debolmente definita e spesso risponde male ai metodi standard di sulfidizzazione-flotazione. In tali casi, la sola flottazione potrebbe non garantire un recupero accettabile.
Questa limitazione significa che alcuni minerali di ossido vengono trattati meglio utilizzando metodi alternativi come l'estrazione per dissoluzione, o attraverso schemi di processo combinati che includono sia la flottazione che il recupero idrometallurgico.
Le sfide nella flottazione di solfuri per i minerali di ossido di rame derivano dall'incompatibilità fondamentale tra le superfici dei minerali di ossido e la chimica della flottazione di solfuri. Problemi come la scarsa risposta ai collettori, il difficile controllo della sulfidizzazione, la mineralogia variabile, l'alto consumo di reagenti, la generazione di fango e la scarsa selettività contribuiscono tutti a ridurre e rendere meno stabile la performance metallurgica.
Per questo motivo, il trattamento efficace dei minerali di ossido di rame spesso richiede schemi di reagenti specializzati, un controllo rigoroso del processo e, in alcuni casi, metodi di recupero alternativi. Comprendere la mineralogia e la chimica superficiale del minerale è essenziale per progettare una strategia di flottazione efficace.
A: La scelta dipende interamente dalle caratteristiche mineralogiche della tua roccia.
Separazione gravitazionale: Ideale per minerali a grana grossa con grandi differenze di densità (ad esempio, oro da alluvione).
flottazione: Ideale per metalli di base a grana fine (ad esempio, ossido di rame) o per rimuovere impurità dai minerali non metallici (ad esempio, sabbia di quarzo).
Cianidazione (CIP): Necessaria per metalli preziosi fini e incapsulati (ad esempio, oro kieselguhr) per massimizzare l'estrazione chimica.
A: Questo metodo previene la sovra-frantumazione (creazione di particelle ultra-fini in eccesso), che compromette l'efficienza della flottazione. Frantumando a tappe e separando immediatamente i minerali recuperati o i rifiuti a ogni fase, si riduce notevolmente il consumo di energia, si minimizza l'usura dei mezzi in acciaio e si protegge le preziose minerali dal trasformarsi in melma irrecuperabile.
A: Le particelle fini hanno massa bassa e superfici elevate, rendendole difficili da far galleggiare. Le soluzioni principali includono:
Reagenti Avanzati: Utilizzo di collettori e flocculanti altamente selettivi per aggregare particelle fini.
Tecnologia a micro-bolle: Utilizzo di colonne di flottazione che generano bolle più piccole per aumentare le frequenze di collisione tra particelle e bolle.
De-immagginamento: Rimozione delle paste dannose ultra-fini prima della fase di flottazione per purificare l'ambiente di processo.
A: Fare affidamento su un solo metodo raramente è sufficiente. La chiave è un flusso metallurgico combinato:
Per il quarzo ad alta purezza: integra la pulizia meccanica, la separazione magnetica (per rimuovere il ferro), la flottazione (per il feldspato) e la liscivazione acida per la massima purezza.
Per i metalli preziosi: combinare la separazione gravitazionale (per catturare precocemente l'oro grossolano) con la flottazione e il CIP (per estrarre l'oro fine), garantendo che nessun minerale di valore venga sprecato.
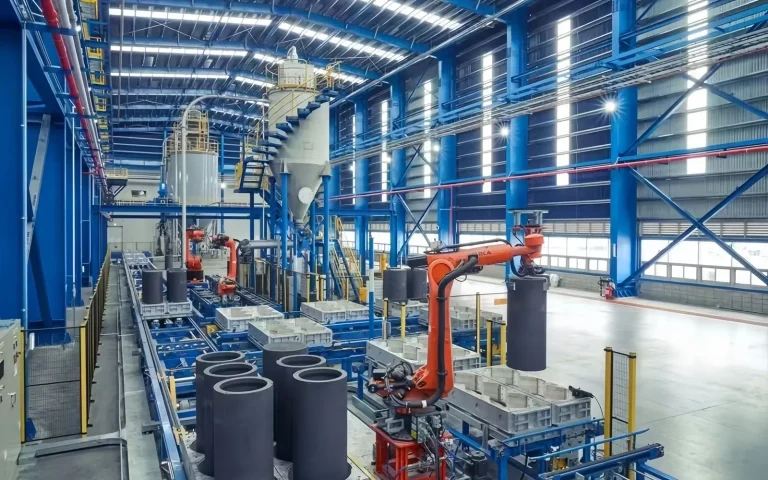
Fornire la soluzione completa per la fabbricazione di materiali anodici di grafite, inclusi macinazione, formatura, purificazione...
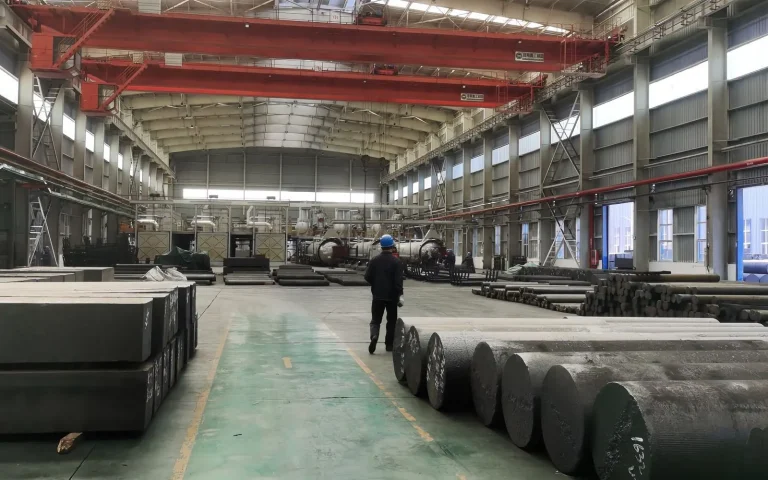
L'elettrodo in grafite UHP è principalmente utilizzato per forni ad arco elettrico ad ultra alta potenza nell'industria della fusione dell'acciaio
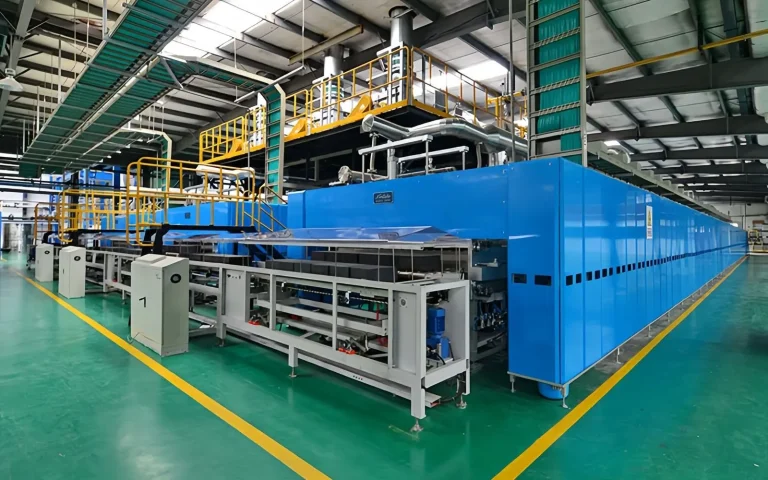
Il materiale dell'anodo in grafite artificiale è principalmente realizzato con petcoke di petrolio di alta qualità e basso contenuto di zolfo

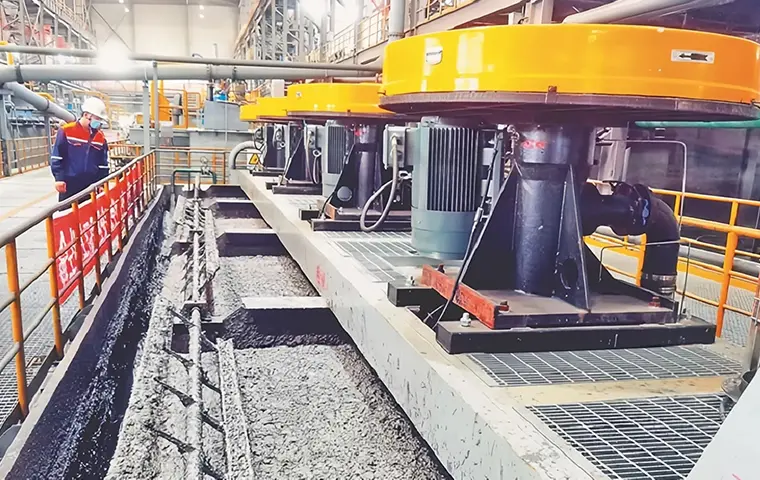
Tipo di progetto: Parco Industriale Integrato di Estrazione di Grafite e Materiali Avanzati di Classe Mondiale Materia Prima: Minerale di Grafite a Fiocchi Naturali
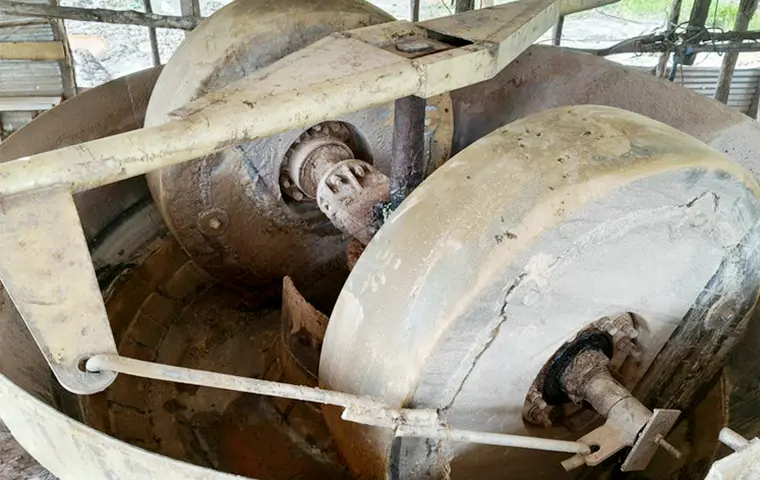
Minerale grezzo: minerale d'oro alluvionale / minerale d'oro a vena dopo la frantumazione Grado d'oro: 1,5 – 2,5 g/t Purezza del lingotto d'oro: ≥ 90%
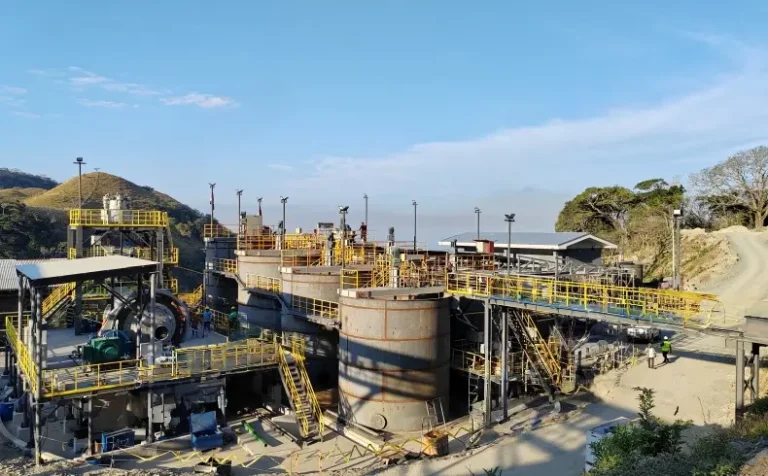
Minerale grezzo: oro refrattario solfureo (25% solfuro) Grado d'oro: 2,8-4,1 g/t Prodotto finale: lingotto d'oro al 99,99%
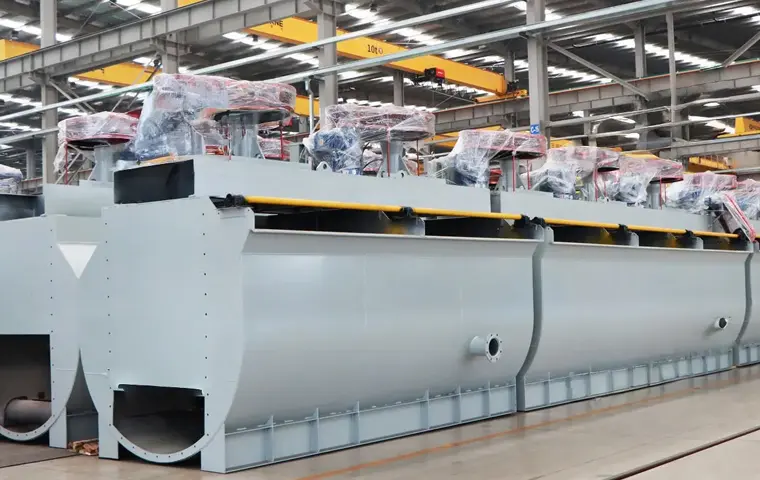
Minerale grezzo: Minerale d'oro solfuro con pirite Grado d'oro: 3,8 g/t Grado del concentrato: 42 g/t Au
Materia prima: Concentrato di flottazione di grafite (95% C) Capacità del progetto: 10.000 tonnellate all'anno
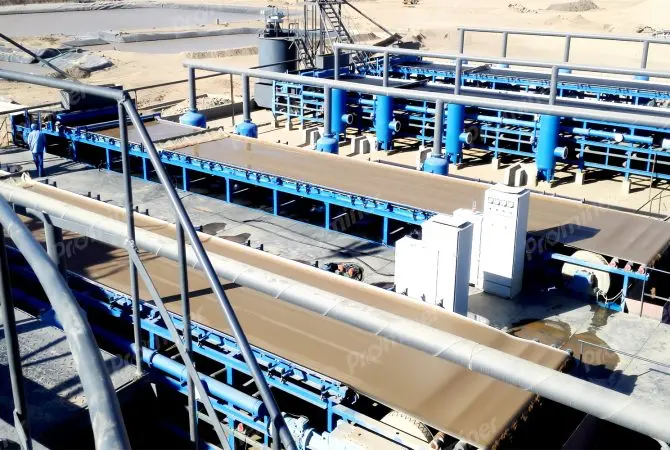
Minerale grezzo: Minerale d'oro tipo ossido Grado d'oro: 6-10 g/t
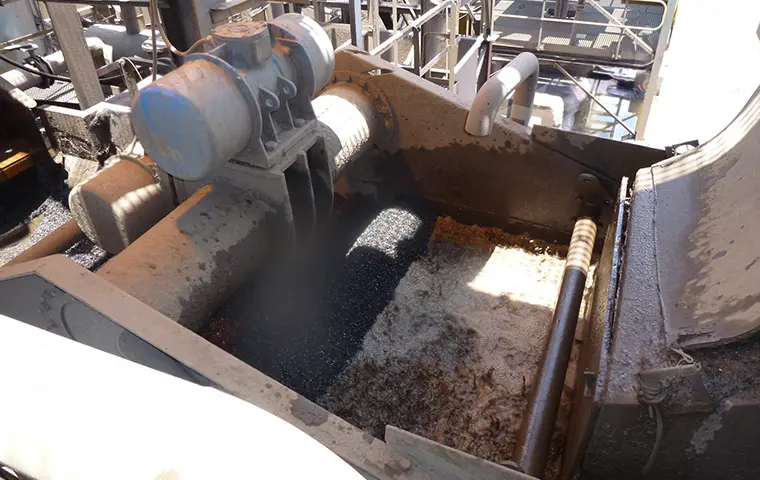
Materie prime: Minerale d'oro in granito alterato e saprolite granitico associato
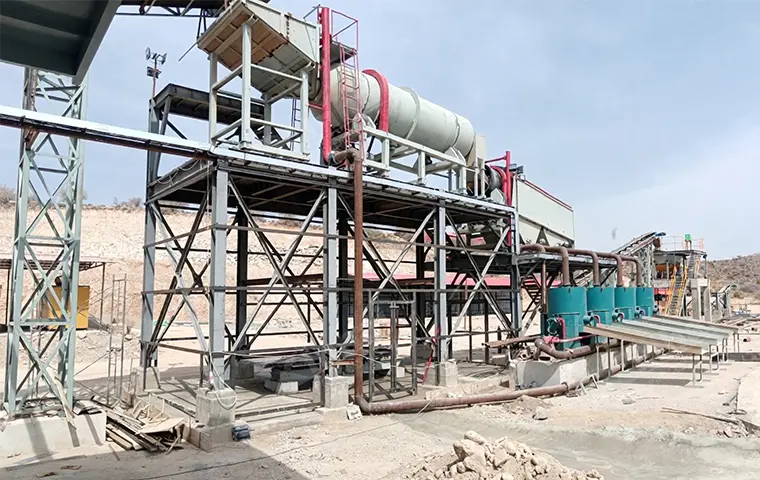
Minerale grezzo: Minerale d'oro alluvionale da letto di fiume asciutto (Wadi) Grado dell'oro: 1,2 g/t Tasso di recupero dell'oro: >92%
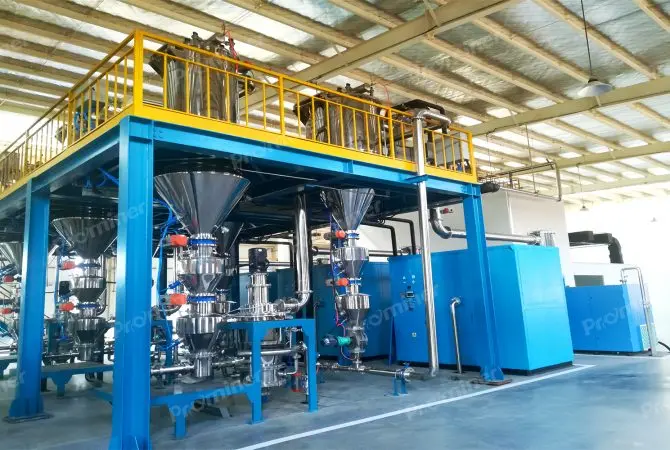
Il mulino a getto è anche chiamato mulino a getto a letto fluidizzato utilizzando più ugelli per formare un flusso d'aria a velocità sonora
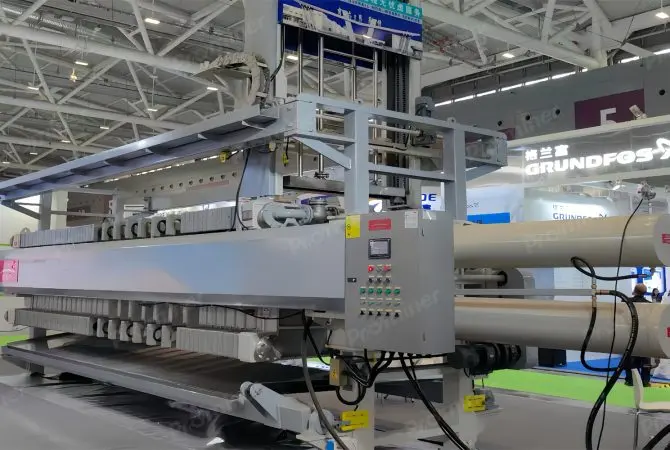
Prominer può fornire filtri a pressione, filtri a vuoto a cinghia, filtri a vuoto a disco e filtri ceramici
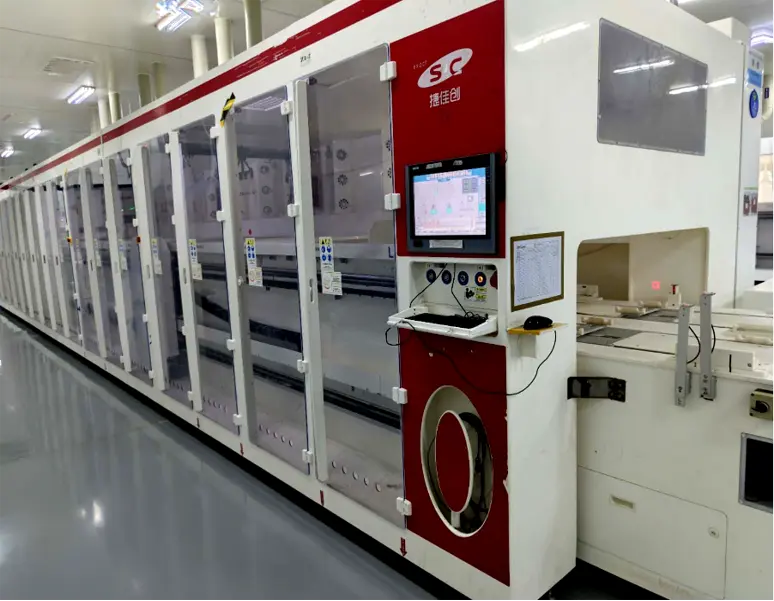
Come ad esempio: forno a diffusione di boro, rimozione di BSG, macchina per la lucidatura alcalina, PE-POLY...
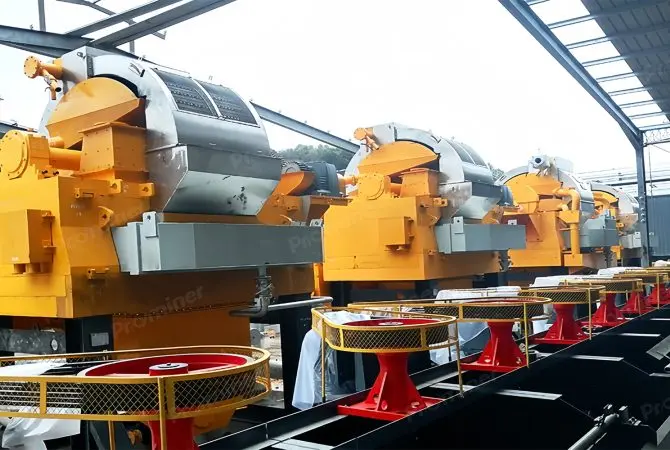
Prominer può fornire diversi separatori magnetici HIMS (separatore magnetico ad alta intensità)
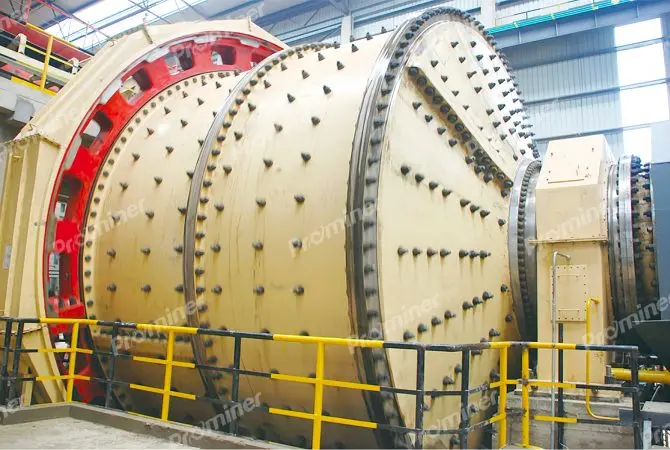
AG/SAG è l'abbreviazione di mulino autogeno e semi-autogeno, combina due funzioni di frantumazione
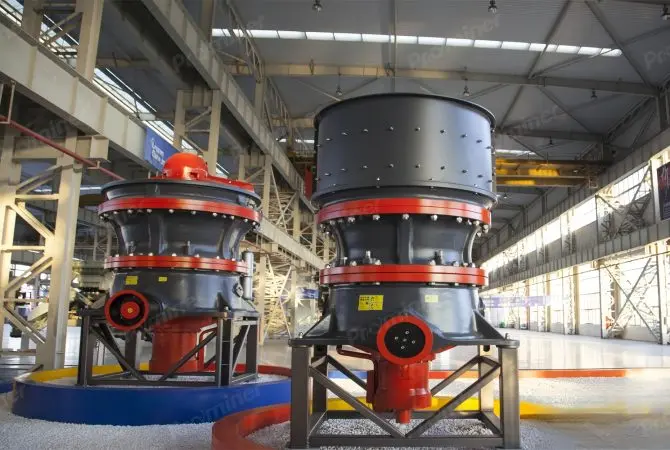
I frantoi conici idraulici a singolo cilindro hanno due serie basate su diverse cavità, la cavità S è progettata
Per saperne di più sui nostri prodotti e soluzioni, si prega di compilare il modulo qui sotto e uno dei nostri esperti ti ricontatterà a breve
Progetto di flottazione d'oro da 3000 TPD nella provincia di Shandong
Flottazione di minerale di litio da 2500TPD in Sichuan
Fax: (+86) 021-58779592
Indirizzo: Stanza 606, Edificio D3, Fase II, Centro Commerciale Chuansha, 777 Long, Miaochuan Road, Distretto di Pudong Nuova Area, Shanghai, Cina
Copyright © 2023. Prominer (Shanghai) Mining Technology Co., Ltd.


